LANGUAGE
Två timmar in i ett nattskift började en 90 mm extruder som körde en 1 kV LLDPE-isolerad kabel att producera en matt, lätt vågig yta. Skruvhastigheten var jämn, diameterskannern korrigerade med några sekunders mellanrum och huvudtrycket hade klättrat 18 bar över morgonens baslinje. Pipans börvärden hade helt enkelt kopierats från ett LDPE-jobb: 165/175/185/190 °C med en 195 °C dyna.
Föreningen var inte problemet. Temperaturfönstret var. LLDPE går hetare och plattare än LDPE, och det straffar misstag i båda riktningarna: för kallt lämnar osmälta geler och tryckstötar, för varmt ger dregling, oxidation och en mätbart svagare isoleringsvägg.
Det korta svaret
LLDPE smälter mellan 120 och 130°C , men den bearbetas vid en smälttemperatur på 180 till 230 °C . Formen sitter vanligtvis 10–20 °C över mätzonen. För kabelisolering, håll den uppmätta smältan vid 205–215 °C och låt den aldrig ligga över 240 °C.
Arbetstemperaturområdet för LLDPE, zon för zon
Siffran 120–130 °C är en jämviktssmältpunkt mätt med DSC. Den talar om var kristallerna försvinner, inte var polymeren flyter tillräckligt bra för att belägga en ledare med 200 m/min. Mellan smältning och bra flöde finns ett 60–90 °C gap, och profilen nedan är det som faktiskt stänger det.
Två korrigeringar betyder mer än de absoluta talen. För det första ligger värmebandsavläsningarna 10–25 °C under den verkliga smälttemperaturen på grund av skjuvvärme i skruven, så ett fat som visar 195 °C kan leverera en 215 °C smälta. För det andra är LLDPE skjuvförtunnande: en höjning av smälttemperaturen sänker viskositeten och trycket, men det sänker också smälthållfastheten, vilket visar sig senare som häng på konen och ovalitet i den färdiga spolen.
Varför en 120–130 °C smältpunkt fortfarande behöver en 200 °C form
Fyra mekanismer förklarar gapet mellan databladsnumret och börvärdena på panelen.
Ett smalt smältfönster
LLDPE:s kortkedjiga förgrening gör att de flesta kristaller smälter inom ungefär 10 °C. Det finns ingen lång mjukningsfas som med LDPE, så övergången från fast till flöde är abrupt och de tidiga zonerna måste redan bära värme.
Viskositet, inte bara fas
En helt smält men kall smälta är fortfarande för trögflytande för att spridas jämnt runt en 2,5 mm isoleringsvägg. Dystemperaturer på 200–225 °C sänker viskositeten till där polymeren slappnar av innan den lämnar marken.
Skjuvvärme är en del av budgeten
Ungefär en tredjedel till hälften av energin som smälter en PE-skruvs laddning kommer från mekaniskt arbete, inte värmeband. Det är därför en sliten skruv plötsligt behöver 15 °C mer på panelen för att nå samma smälttemperatur.
Uppehållstiden slår topptemperaturen
Nedbrytning följer tid multiplicerat med temperatur. En smälta som hålls vid 215 °C i två minuter är vanligtvis säkrare än en som spetsas till 245 °C i trettio sekunder under en långsam uppstart, när uteffekten är låg och polymeren dröjer sig kvar.
Hur LLDPE jämförs med LDPE, HDPE och XLPE
De flesta temperaturfel på panelen kommer från återanvändning av ett närliggande recept. Jämförelsen nedan visar hur långt ifrån varandra fönstren egentligen är.
Där temperaturproblem faktiskt dyker upp
När en LLDPE-linje börjar generera skrot tenderar orsakerna att klunga ihop sig. Uppdelningen nedan speglar det mönster vi oftast ser vid idrifttagning och felsökningsbesök: det är en diagnostisk viktning, inte en laboratoriestatistik.
34 %
Smält för kallt
27 %
Smält för varmt
21 %
Dö och obalans i huvudet
12 %
Kylprofil
6 %
Ta upp spänningen
De två kallsmältningsfellägena är värda att separera. Osmälta gelpartiklar uppträder som upphöjda stötar som överlever tills kunden skalar av kabeln, medan en utsvulten matningszon ger cykliska trycksvängningar på 20–40 bar och synliga diameterband. Hot-melt misslyckanden ser annorlunda ut: brun matris dreglar på marken, en svag lukt av ättik eller vax i huvudet och töjning vid brott faller innan draghållfastheten gör det.
Varför hartskvaliteten spelar så stor roll som temperaturen
Ungefär 60 procent av världens LLDPE går till film, inte kabel. Det enda faktumet förklarar ett mycket vanligt misstag: att köpa en allmän filmkvalitet för att den är billig och tillgänglig, sedan bekämpa geler och sveda på en kabellinje hela veckan.
Film – cirka 62 %
Kabelföreningar — cirka 14 %
Rotationsgjutning - cirka 11 %
Formsprutning — cirka 7 %
Rör och annat — cirka 6 %
Kabelkvaliteter specificeras annorlunda. Leta efter ett kontrollerat smältindex inom ett snävt band, ett dokumenterat antioxidantpaket, lågt antal gel och en definierad volymresistivitet. En filmkvalitet kan nå samma 120–130 °C smältpunkt och fortfarande misslyckas med en 90 °C vattenblötläggning, eftersom tillsatspaketet aldrig utformades för våt elektrisk åldring.
Start- och avstängningssekvens som skyddar fönstret
Temperaturkontroll på LLDPE är mest ett disciplinproblem, inte ett utrustningsproblem. Sekvensen nedan tar cirka 45 minuter och förhindrar det mesta av skrotet som genereras vid ett skiftbyte.
1. Verifiera sensorerna. Kontrollera varje termoelement mot en kalibrerad sond. En 15 °C drift på doseringszonen räcker för att flytta smältan utanför området utan larm.
2. Blötlägg långsamt. Värm från kallt till 160 °C och håll kvar 30–40 minuter innan skruven startas. Snabba ramper lämnar huvudet svalare än pipan och producerar en första timmes våg.
3. Rensa och rampa sedan. Rensa den tidigare polymeren med en PE-rengöringsblandning, stega sedan för att köra börvärdena vid 15–20 rpm med munstycket öppet mot atmosfären.
4. Läs den verkliga smältan. Undersök smältan vid formen, justera de två sista zonerna, och först därefter öka linjens hastighet i steg om 10 m/min medan du tittar på huvudtrycket.
5. Stoppa rent. För korta stopp, håll värmare vid 150 °C istället för att stänga av; för långa stopp, rensa och dra tillbaka skruven för att undvika en kall plugg.
6. Logga varje ändring. Registrera smälttemperatur, topptryck och linjehastighet per rulle, så ett senare klagomål kan spåras till en specifik körning.
Hårdvara som håller fönstret stadigt
Börvärden gäller endast när maskinen kan upprepa dem. Tre hårdvarudetaljer spelar roll på en LLDPE-linje: en PE-skruv med tillräckligt L/D och en barriär eller blandningssektion, ett skärmpaket av rätt storlek som inte tvingar upp trycket och en form med tillräckligt med landlängd för att smältan ska slappna av. En lågkompressionsskruv för allmänt ändamål kör LLDPE, men den behöver vanligtvis 10–15 °C mer värme för att nå samma ytkvalitet, vilket förkortar den termiska säkerhetsmarginalen.
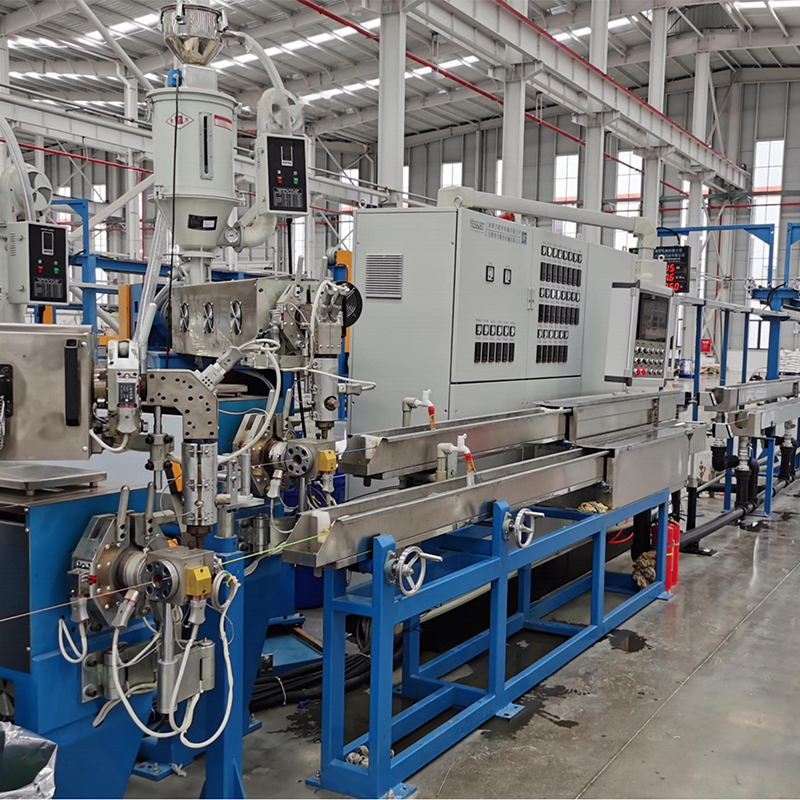
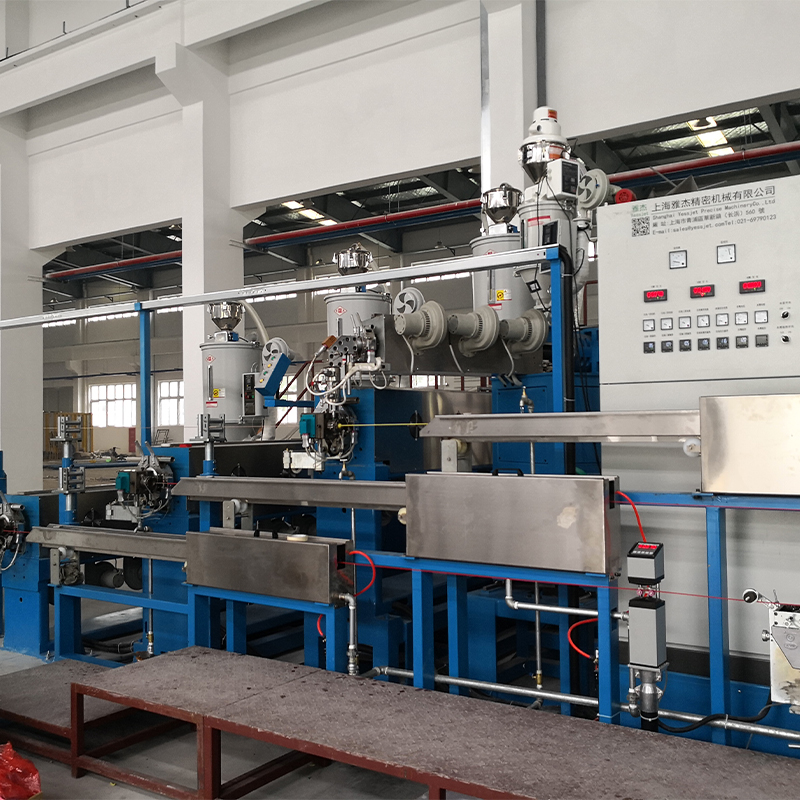 Högeffektiv PP-, PVC- och PE-kabelextruder En multifunktionell extruderingskärna för isolering och mantel, kompatibel med PP, PVC och PE och presenterad för energibesparande kabelproduktion med hög avkastning. Visa produkt →
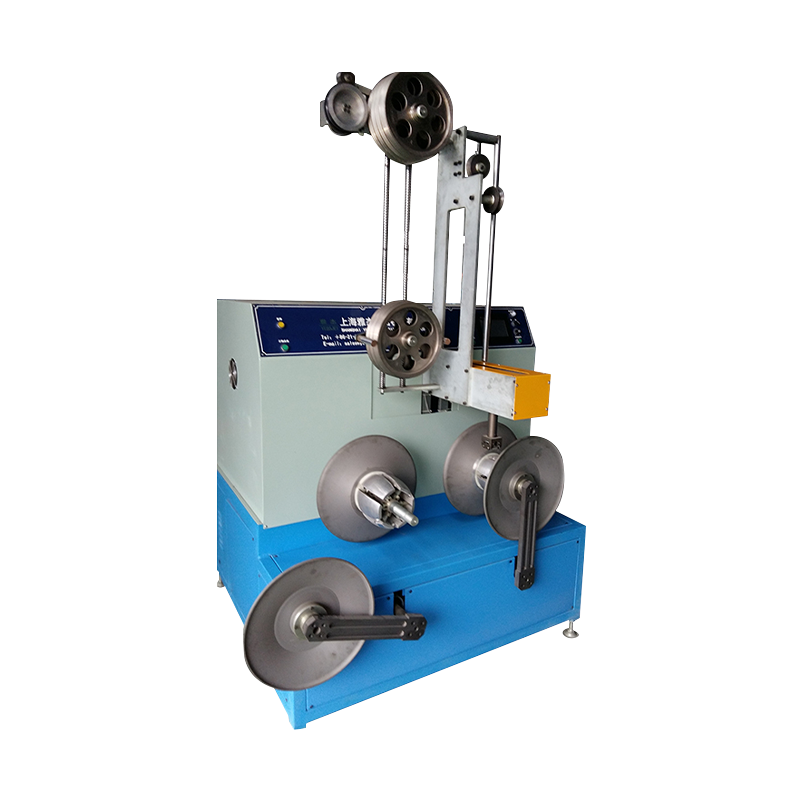
Där produktionen måste hållas konstant genom rullbyten är temperaturstabilitet och linjekontinuitet samma problem. Den ackumulator- och danssystem för kontinuerliga extruderingslinjer håll extrudern igång med en fast skruvhastighet medan upptagningssidan byter rullar, vilket tar bort de upprepade uppvärmnings- och nedkylningscyklerna som gör att smälttemperaturen sjunker.
Extruderval förtjänar en egen granskning innan temperaturprofilen är klar. Vår guide till högeffektiva PP-, PVC- och PE-kabelsträngsprutmaskiner täcker skruvgeometri, utgångsmatchning och de praktiska skillnaderna mellan enmaskins- och integrerade linjekonfigurationer.
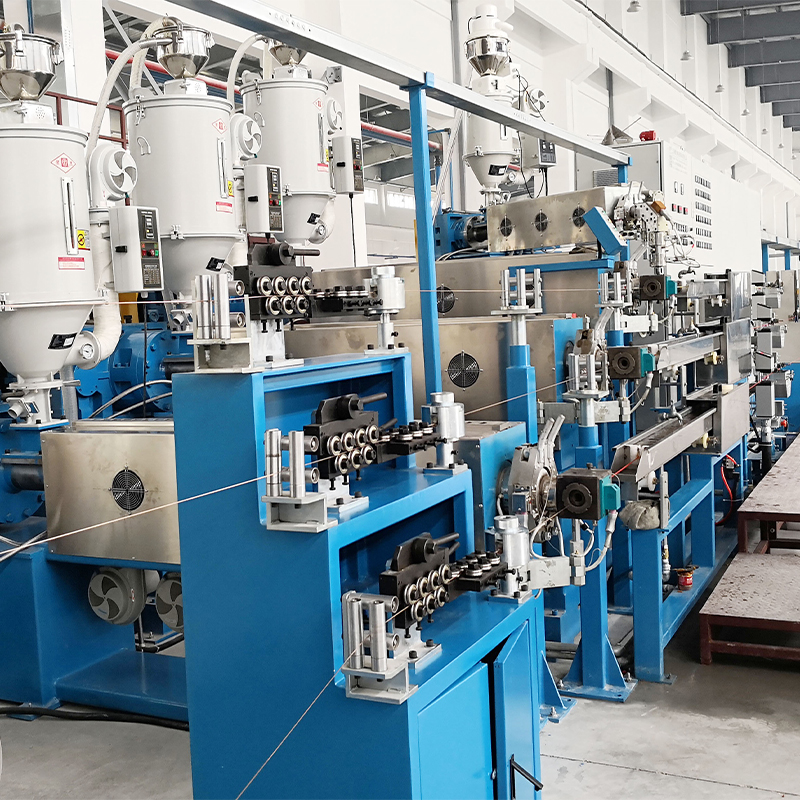
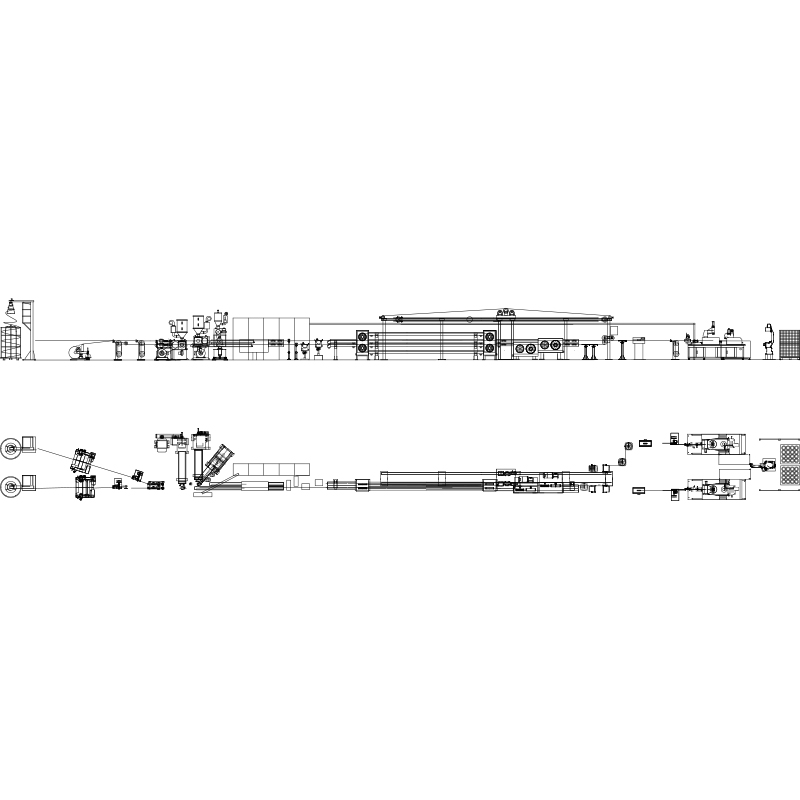 Tråd- och kabelsträngsprutningslinje för isolerad och mantlad kabel En automatiserad linje för isolerade eller mantlade ledningar och kablar, som kombinerar materialspecifik extrudering med PLC-styrning och nedströms kyl-, tryck- och upptagningsutrustning. Visa produkt →
På nedströmssidan är smälttemperaturen bara hälften av historien: kyltråget och upptagningsspänningen avgör om isoleringen håller måtten som gjutformen just producerat. Ett spänningskontrollsystem som håller inom några få newton förhindrar den ovalitet och krympning som operatörer ofta skyller på extrudern.
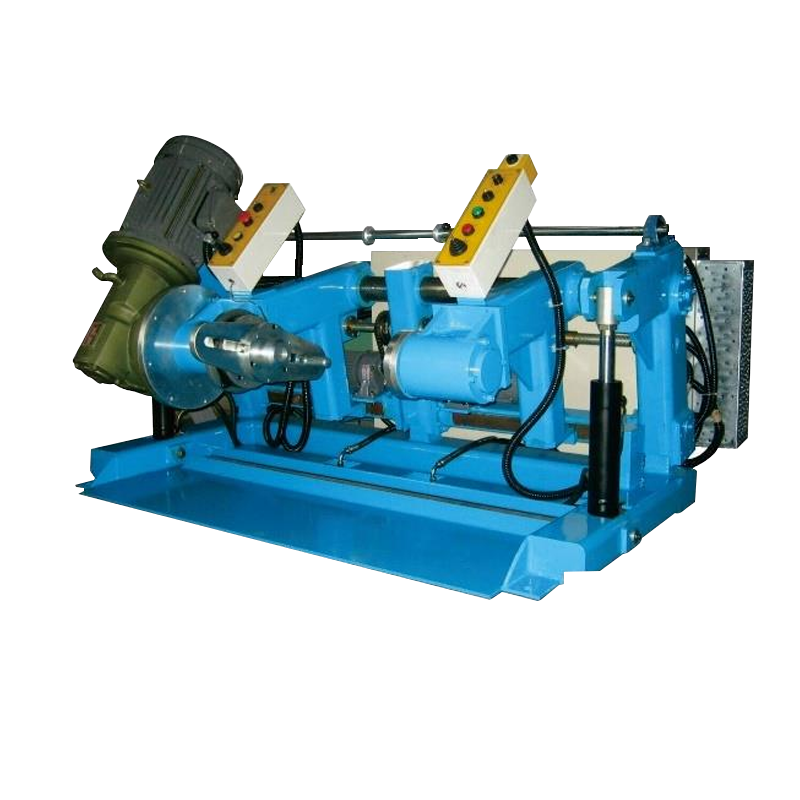
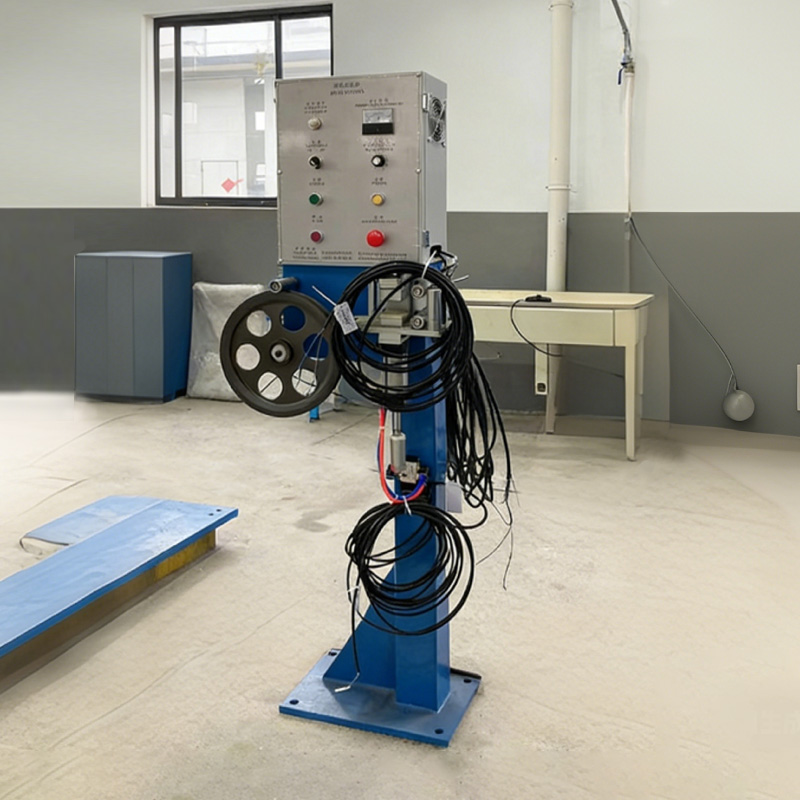 Tråd- och kabelspänningskontrollsystem för lindning Ett tillbehörssystem som justerar kabelspänningen i realtid under lindning för att förhindra sträckning, skador, lös lindning och oordning. Visa produkt →
Underhåll, register och efterlevnad
Ett temperaturfönster är bara lika pålitligt som utrustningen runt termoelementet. Tre underhållsrutiner håller det ärligt:
- Dra åt värmebanden igen och kontrollera kontakten varje kvartal; ett löst band skapar en kall fläck som läser korrekt vid sensorn och fel i smältan.
- Verifiera termoelement och styrenheter mot en referenssond två gånger om året, och alltid efter byte av skruv eller cylinder.
- Spåra gelantal och skärmpacktryckökning per produktionsparti; en stigande trycktrend vid konstant smälttemperatur pekar vanligtvis på förorening eller skruvförslitning, inte på ett temperaturfel.
När det gäller överensstämmelse är smälttemperaturregistreringen en del av processbeviset som behövs för LV-kabel enligt IEC 60502-1 och för CPR-reaktion-till-brand-deklarationer enligt EN 50575, där sammansättningens sammansättning och dess termiska historia båda utgör deklarationen. Håll smälttemperaturen, sammansatt lotnummer och rullens ID länkade i ett register; när en kund frågar varför en batch beter sig annorlunda svarar den länken på frågan på några minuter istället för dagar. RoHS- och REACH-dokumentation bör följa med den sammansatta partiet, inte enbart med den färdiga rullen.
LLDPE kommer inte att straffa dig för att du kör lite hetare än LDPE – det kommer att straffa dig för att du kör ett kopierat recept. Behandla 120–130 °C som smältpunkt på databladet, 180–230 °C som bearbetningsfönster på panelen och 205–215 °C som det praktiska målet för kabelisolering. Verifiera det sedan med en nålsond vid tärningen istället för att lita på kontrollenhetens display, och skriv ner numret för varje rulle. Enbart den vanan tar bort de flesta problem med ytan, gelen och ovalitet som skylls på föreningen.