LANGUAGE
En kabelanläggning kör ett jackjobb på linjär lågdensitetspolyeten med en tunnprofil överbliven från en LDPE-beställning. Inom en halvtimme har smälttrycket stigit, ytan ser disig ut och gnisttestaren börjar logga fel. Inget på linjen är trasigt. Hartset smälter helt enkelt vid en annan temperatur än den som profilen är skriven för.
Slutsats: LLDPE-smältpunkten är cirka 120 till 128 °C som en DSC-topp, ungefär 10 till 15 °C över LDPE och 8 till 12 °C under HDPE. Smältningen börjar nära 105 till 112 °C och slutar med cirka 130 °C. Det intervallet, inte en enda siffra, avgör matningszonens temperatur, det förväntade smälttrycket och hur mycket osmält gel som kan överleva in i isoleringsväggen.
Avsnitten nedan täcker var siffran kommer ifrån, hur sammonomervalet ändrar det och hur man konverterar det till fatinställningar, spänningskontroll och regler för inkommande inspektion som håller på en löpande lina.
Vad LLDPE-smältpunkten faktiskt är
Differentiell scanning kalorimetri rapporterar smältning som en kurva, inte en punkt. Vid den andra uppvärmningskörningen visar en standard LLDPE en extrapolerad start nära 105 till 112 °C, en topp mellan 120 och 128 °C och en återgång till baslinjen med 128 till 135 °C. Leverantörer citerar toppen eftersom det upprepas bra från labb till labb, men början är siffran som spelar roll när en matningszon ställs in.
DSC-topp, andra heatet
120 till 128 °C för vanliga buten-, hexen- och oktenkvaliteter vid 10 °C/min, enligt ASTM D3418 eller ISO 11357-3.
Smältningsdebut
105 till 112 °C. Partiell smältning börjar här, så detta är siffran att respektera när man skriver en fatprofil.
Vicat mjukningspunkt
88 till 100 °C. Den beskriver styvhet under belastning, inte smältning, och att använda den som ett smältbörvärde orsakar svallningar.
Praktisk smälttemperatur
190 till 220 °C vid formen, ungefär 60 till 90 °C över toppen, så polymeren är helt smält och homogen.
Densiteten flyttar toppen förutsägbart. Grader mellan 0,915 och 0,922 g/cm³, de som används för flexibla film- och kabelmantel, smälter nära 120 till 123 °C. Grader mellan 0,926 och 0,940 g/cm³ höjer toppen till 126 till 130 °C och uppför sig närmare HDPE i kompressionszonen.
Varför LLDPE smälter över LDPE
Skillnaden kommer från förgrenad arkitektur. LDPE produceras under högt tryck och bär långkedjiga grenar på ryggraden. Dessa grenar är för skrymmande för att komma in i kristallgittret, så de avbryter kristalltillväxten och håller kristalliniteten på ungefär 35 till 45 procent. LLDPE produceras med en koordinationskatalysator, så dess ryggrad förblir linjär och endast korta grenar av två till sex kol hänger från den. Korta grenar utesluts också från gittret, men de linjära segmenten mellan dem vikas till lameller mycket mer effektivt. Kristalliniteten stiger till cirka 45 till 55 procent, och smälttoppen stiger med den.
Molekylviktsfördelning förstärker effekten. LLDPE har en snävare distribution och ingen långkedjig förgrening, så det är markant mindre skjuvförtunning än LDPE. Vid samma smältindex kräver den mer skruvmoment, genererar högre formtryck och visar lägre smälthållfasthet och mindre formsvällning. En skruv optimerad för LDPE presterar vanligtvis underpresterande på LLDPE även när varje zontemperatur redan är korrekt.
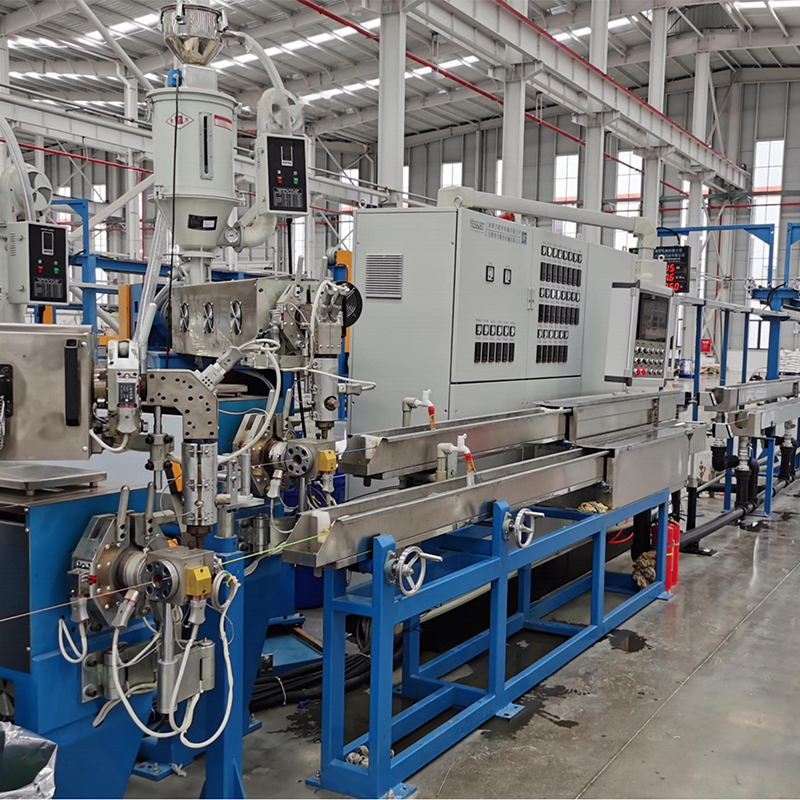
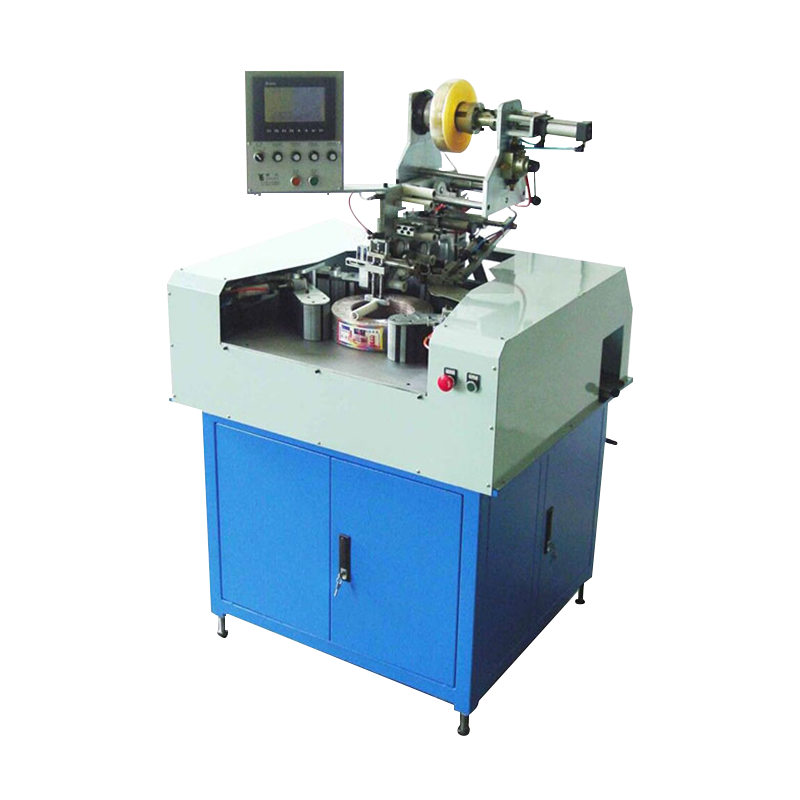
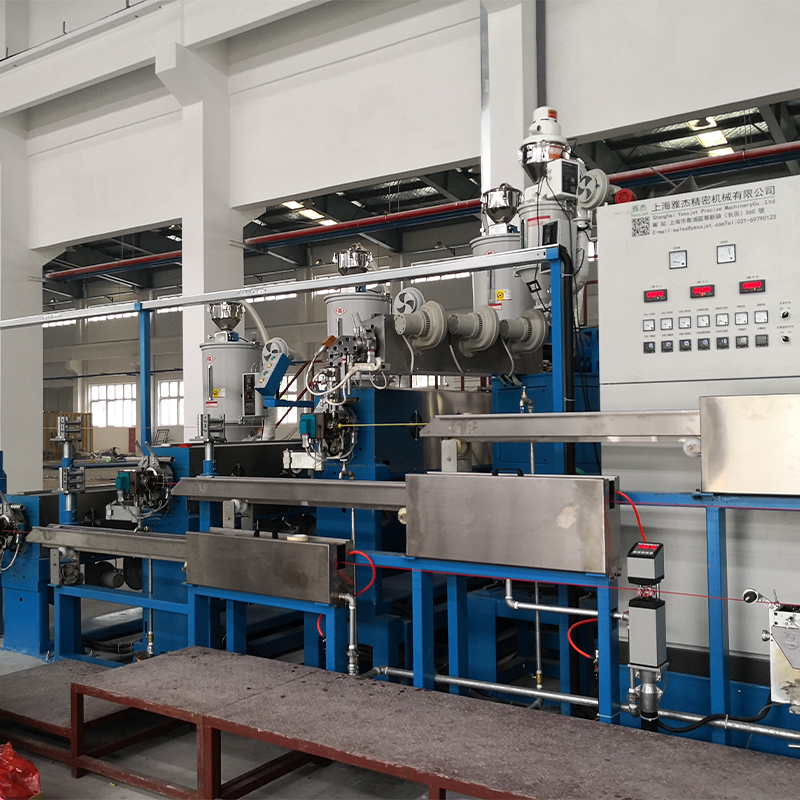 Helautomatisk PE PVC-kabelextruder för isolering och mantel Integrerat extruderingssystem för PE- och PVC-kabelisolering och mantel, lämpligt när skruv- och linjedesign måste matcha krävande polyetenbearbetning. Visa produkt →
Gradvis smältdata
Jämförelsen nedan täcker de fyra polyetenfamiljer som förekommer oftast på kabel- och filmlinjer. Sortiment spänner över kommersiella kvaliteter; ett specifikt parti kan sitta var som helst inuti dem.
Harts
Densitet (g/cm³)
DSC-topp (°C)
Kristallinitet
Smältbeteende
LDPE
0,918–0,932
108–115
35–45 %
Stark skjuvförtunning, hög dyssväll
LLDPE (C4–C8)
0,915–0,940
120–128
45–55 %
Låg smälthållfasthet, låg skjuvkänslighet
Metallocen LLDPE
0,900–0,925
115–124
40–50 %
Skarp singeltopp, hög seghet
HDPE
0,941–0,965
130–136
60–80 %
Hög styvhet, högsta smälttemperatur
Toppvärden är DSC-resultat vid andra värmen vid 10 °C/min. Metallocene LLDPE listas separat eftersom dess smala sammansättningsfördelning ger en skarp topp snarare än ett brett smältområde.
Dolda indikatorer bakom ett smältnummer
Ett datablad listar vanligtvis en enda topp. Tabellen nedan visar vad den siffran döljer: toppen rör sig med upp till 15 °C beroende på vilken alfa-olefinsammonomer som användes, även när densitet och smältindex ser identiska ut.
110°C
LDPE
118°C
mLLDPE
121°C
C4 betyg
124°C
C6 betyg
126°C
C8 betyg
133°C
HDPE
Ytterligare två signaler gömmer sig i kurvan. Topparna för första värme och andra värme kan skilja sig med två till fyra grader, och endast den andra värmen reflekterar själva hartset. Toppbredden spelar också roll: ett brett smältområde pekar på en bred sammansättningsfördelning och högre gelrisk, medan en skarp topp på tre till fem grader indikerar en enhetlig metallocenkvalitet. Ett tvågradersskifte mellan leverantörspartier motsvarar vanligtvis en densitetsförändring på 0,002 till 0,003 g/cm³, tillräckligt för att flytta smälttrycket med flera bar.
Ändrar smältpunkten till fatinställningar
När början och topp är kända, skriver profilen sig själv. Matningszonen håller sig långt under start så att den fasta bädden fortsätter att transportera, kompressionszonen korsar smältområdet och doseringszonen avslutar jobbet ovanför toppen.
- Matningszon: 150 till 170 °C, ungefär 40 till 50 °C under början, för att förhindra för tidig smältning och svallning.
- Kompressionszon: 185 till 205 °C, där den mesta kristallina strukturen försvinner och smältan förtätas.
- Doseringszon: 200 till 215 °C, för homogenisering och tryckuppbyggnad.
- Adapter och tvärhuvud: 200 till 220 °C, med kabelkrysshuvuden ofta i den nedre änden för att begränsa nedhängning före kyltråget.
Smälttemperaturen vid munstycket bör landa mellan 200 och 220 °C. Sjunker under ungefär 180 °C och osmälta geler överlever in i väggen och visar sig som ytfläckar eller svaga punkter i ett gnisttest. Tryck över 250 °C och oxidationen accelererar, uppehållstiden blir kritisk och gelbildningen ökar trots att hartset fortfarande är tekniskt stabilt.
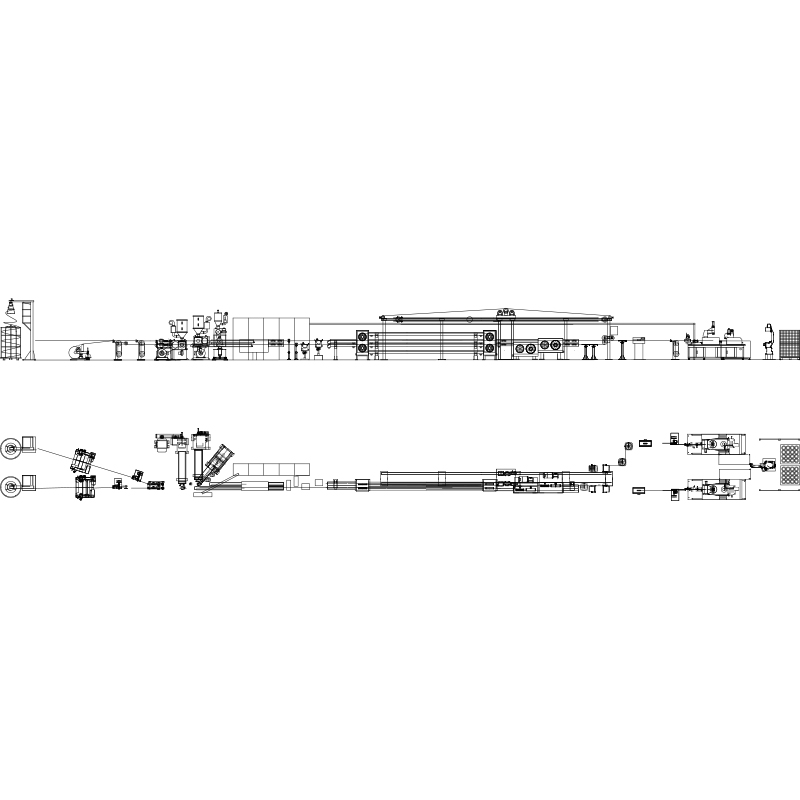 Automatiserad tråd- och kabelsträngsprutningslinje med PLC-temperaturkontroll Integrerad linje för isolering eller mantel av ledningar, med importerad skruv och cylinder, PLC-kontroll och precisionstemperaturreglering för stabil extrudering. Visa produkt →
Låg smältstyrka är den andra halvan av berättelsen. LLDPE håller sin form dåligt efter att ha lämnat formen, så diameterkontroll beror mycket på stabil dragning och lindning snarare än på enbart formgeometrin. Ackumulator- och danssystem för kontinuerliga extruderingslinjer absorbera hastighetsförändringar under rullbyten och håll spänningen jämn medan smältan svalnar.
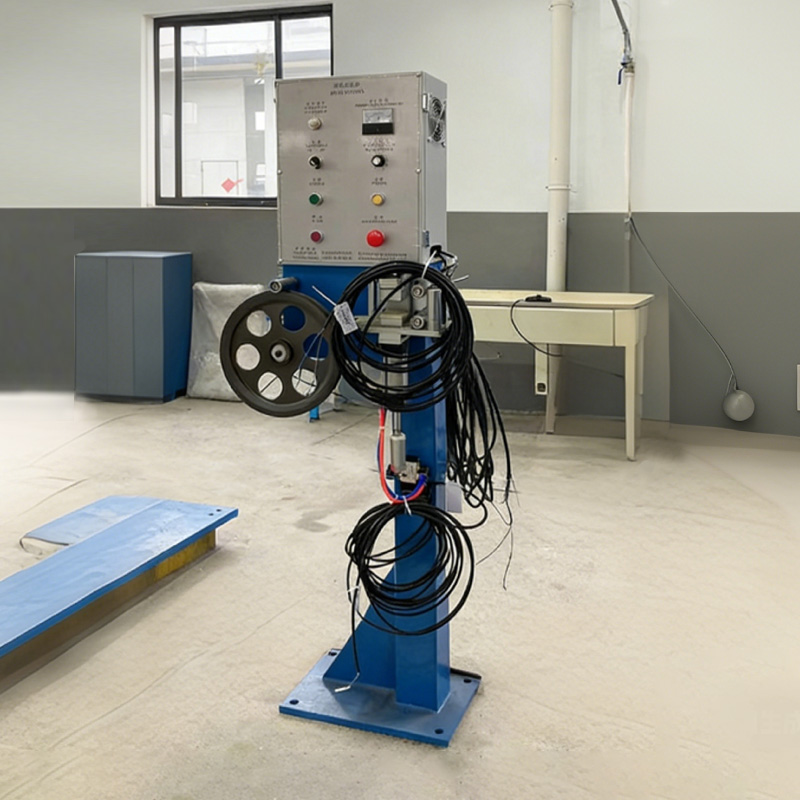 Trådkabelspänningskontrollsystem för stabil lindning Tillbehörssystem som reglerar kabelspänningen under lindning för att förhindra sträckning, lösa lindningar och oordning, vilket stöder konsekvent kabelkvalitet. Visa produkt →
Där LLDPE-volymen faktiskt går
Kabel och tråd är en riktig men liten del av den globala LLDPE-förbrukningen. Det sammanhanget har betydelse när en leverantör ändrar kvalitet, omfördelar kapacitet eller när en anläggning förhandlar om hartsallokering mot filmproducenter.
- Film och förpackningar, inklusive sträck- och jordbruksfilm: cirka 62 procent
- Formsprutade artiklar: cirka 12 procent
- Rotationsgjutning: cirka 9 procent
- Kabel- och trådisolering, mantel och sammansättningar: cirka 7 procent
- Rör, ledningar och annan extrudering: cirka 5 procent
- Masterbatches, lim och diverse: cirka 5 procent
Urval och uppstartssekvens
En repeterbar ordning av operationer hindrar en omställning från att förvandlas till en skrotkörning.
- Dra den faktiska DSC-kurvan för partiet, inte bara databladets topp, och bekräfta starttemperaturen.
- Matcha densitet och sammonomer till slutanvändningen: flexibla jackakvaliteter nära 0,920 g/cm³, styvare konstruktioner upp till 0,935 g/cm³.
- Ställ in matningszonen 40 till 50 °C under den uppmätta starten, höj sedan kompressions- och doseringszonerna i steg.
- Håll smälttemperaturen och smälttrycket stabilt i minst tio minuter innan du rör linjehastigheten.
- Verifiera väggens kvalitet med ett gnisttest eller gelräkning under de första trettio minuterna, medan maskinen fortfarande termiskt expanderar.
- Anteckna cylinderprofil, smälttemperatur och hartslotnummer tillsammans så att nästa identiska jobb börjar från en känd punkt.
Anmärkningar om testning, underhåll och efterlevnad
Smältpunktsdata är endast användbar om mätningen är tillförlitlig. Kalibrera om DSC-cellen med indium vid 156,6 °C och verifiera baslinjen minst en gång om året, eftersom en drivande cellkonstant skiftar varje rapporterad topp med en grad eller två. Tunntermoelement förtjänar samma uppmärksamhet: ett fem graders fel i en mätzon förändrar den verkliga profilen mer än de flesta varianter av hartspartier gör.
Förvaringen är enkel. LLDPE är inte hygroskopiskt och behöver normalt inte torkas, men det behöver skydd mot UV och från korskontaminering med PVC, vilket kräver en ordentlig reningsmassa vid byte snarare än en rak spolning. För kabelprodukter stödjer smältdata inkommande inspektion och partispårbarhet, medan det färdiga föremålet fortfarande måste klara sina gnist-, drag- och töjningstest.
På processsidan upptäcker rutinkontroller av smälttryckstrender, motorbelastning och gelantal smältproblem innan de når en kund. Där linjer uppgraderas i stället för att ersättas, kan en granskad extruderinstallation vara värd mer än en ny skruv, och en högeffektiv PE- och PVC-kabelextruderguide täcker de praktiska kontrollerna som följer med den recensionen.