LANGUAGE
En 90 mm extruder med en kapacitet på 380 kg/h för PVC-hölje lägger sig ofta på 330 kg/h när linjen går tre skift på en massa med en tyngre fyllnadslast — och operatören skyller på formen, vakuumpumpen eller skruven. I de flesta specifikationsrecensioner vi sitter med i, var missmatchningen låst månader tidigare, när en skruvgeometri valdes för en blandning och linjen ombads senare att köra en annan.
Den korta versionen
Skruvsprutmaskiner väljs efter sammansättning och linjehastighet, inte efter nominellt tonnage. PVC-isolering och mantel sitter bekvämt på en 20–24:1 L/D enkelskruv med ett kompressionsförhållande på 2,5–3,5. PE- och XLPE-isolering vid hög ledningshastighet kräver räfflad matning, 25–30:1 L/D och en barriärsektion för att hålla smälttemperaturen plan. Matcha dessa tre variabler och de flesta problem med diameterdrift och utmatningsstabilitet besvaras innan den första trumman med blandning öppnas.
Vad som följer är hur geometrin kartläggs på en kabellinje, vilka nummer som hör till en köpspecifikation och kontrollerna som håller produktionen stabil år tre.
Vad skruven faktiskt gör inuti pipan
En enda skruv gör tre jobb i ett varv: den transporterar kallt granulat, smälter det mot den uppvärmda trumväggen och pumpar smältan genom en brytplatta in i tvärhuvudet med ett tryck som är tillräckligt stabilt för att hålla väggtjockleken. Varje jobb bor i sin egen zon och varje zon definieras av flygdjupet.
Matningszon
Djupa flygningar, ungefär 0,12–0,18 D. Dess uppgift är volymetrisk transport, så produktionen följer granulatets bulkdensitet och pelletsform. Detta är den zon en räfflad pipa är utformad för att stabilisera.
Kompressionszon
Flygdjupet avsmalnar från matning till mätdjup. Förhållandet mellan de två är kompressionsförhållandet; för låga och osmälta partiklar når formen, för hög och skjuvvärme tillför 15–25 °C till smältan.
Mätzon
Konstant grunt djup, vanligtvis 5–8 D lång. Det är pumpen och dess tryckstabilitet påverkar diametertoleransen mer än någon nedströms reglerslinga.
Brytplåt och tvärhuvud
Skärmpaket bygger 15–30 MPa mottryck. En tryckform hanterar isolering, en rörform hanterar manteln; skruven avgör hur stadigt någon av dem fylls.
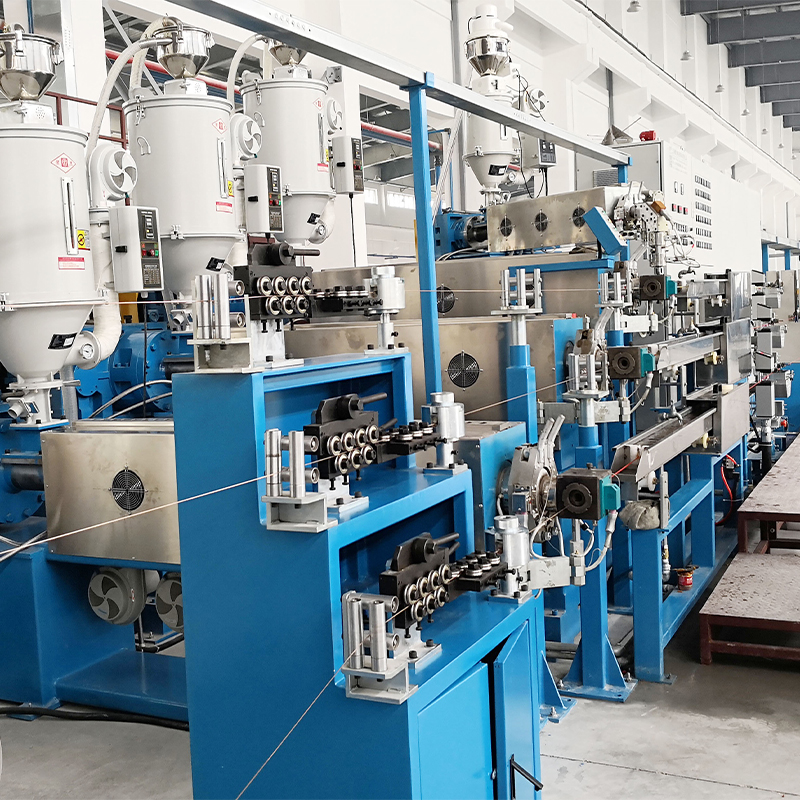
Nedströms slutar geometrin att spela någon roll om resten av linjen inte kan hänga med. På en XLPE-isoleringslinje är tråd och kabel extruderingslinje måste balansera fattemperaturer, trågkylningslängd, dragspänning och upptagningshastighet i ett börvärdesfönster, och skruven är bara den första länken i den kedjan.
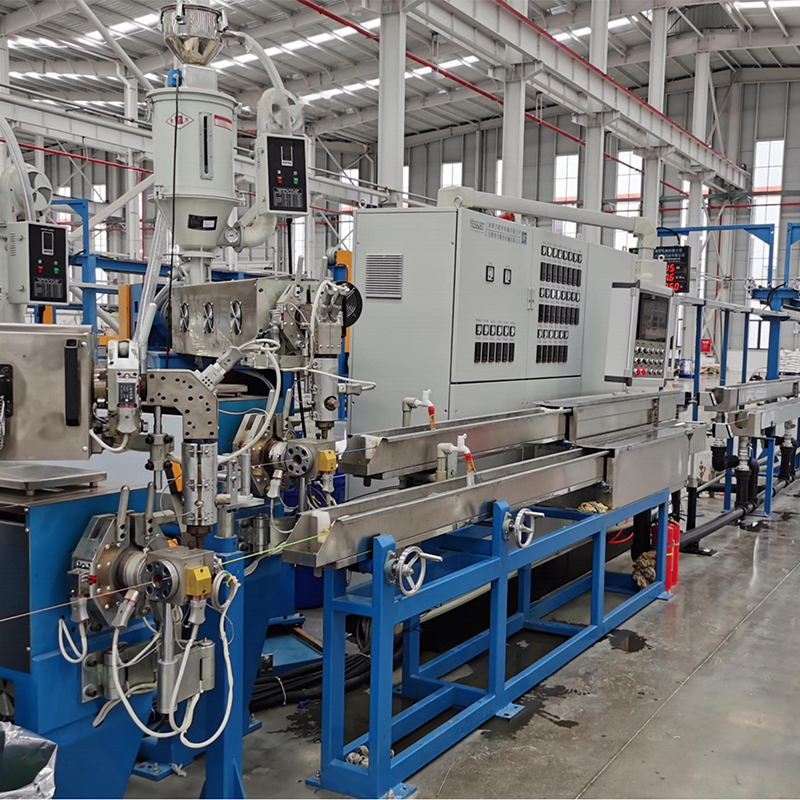
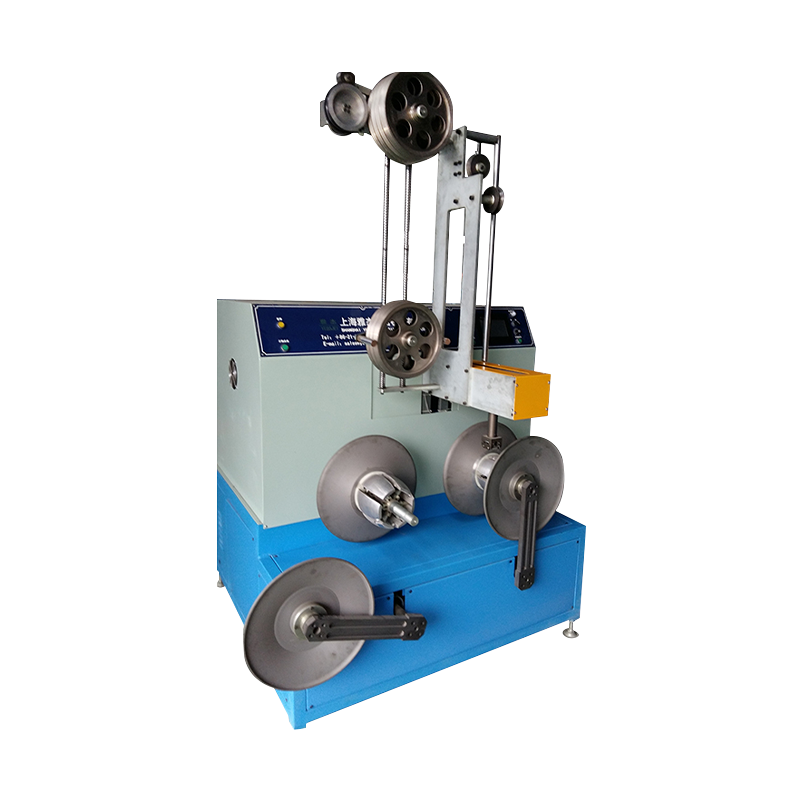
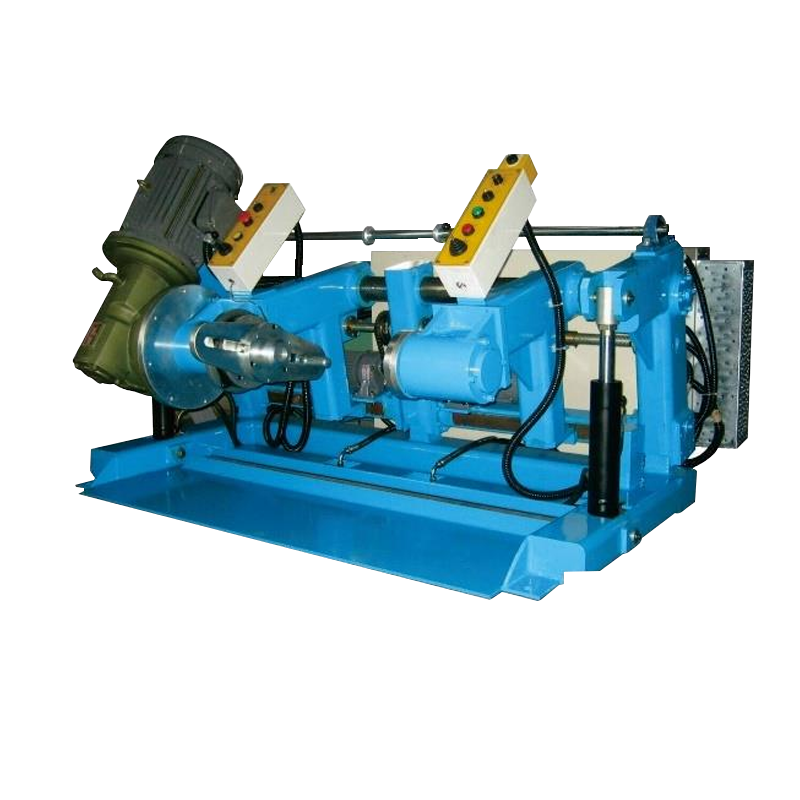
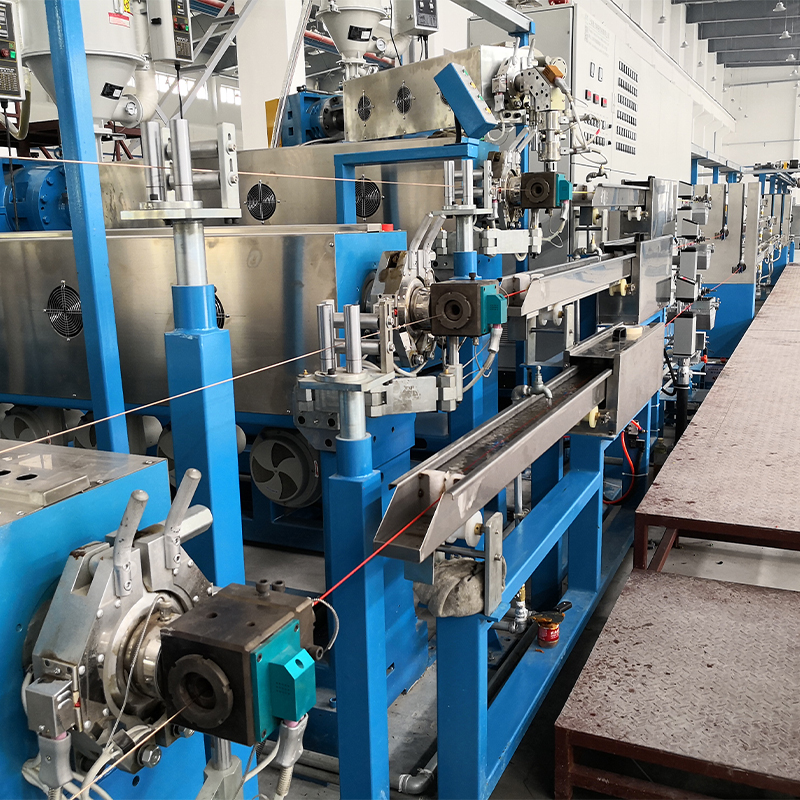 XLPE/PE-kabelextruder med kylvattentank För tvärbundna PE-linjer där smältan inte kan omarbetas, stöder denna integrerade extruder och flersektionsvattentank kontinuerlig isolering med kontrollerad kylning och stabil effekt. Visa produkt →
Tvärbunden PE höjer insatserna eftersom smältan inte kan omarbetas. En dedikerad PE/XLPE-maskin med ett matchat vattentråg håller smältan i ett smalt band och förhindrar för tidig tvärbindning inuti cylindern, vilket är felläget som visar sig som gelfläckar tre dagar in i en produktionskörning.
Jämföra skruvkonstruktioner på siffrorna som bestämmer utgången
När två leverantörer anger samma diameter ligger skillnaden i L/D, kompressionsförhållande och foderdesign. Områdena nedan är de vi jämför oftast under en teknisk granskning.
Indikativa intervall hämtade från kabellinjespecifikationer; bekräfta alltid mot ett butikstest på din egen substans innan du skriver under.
Tvillingskruvmaskiner dominerar PVC-torrblandningsarbeten eftersom sammangripande flygningar är självtorkande och transporterar pulver utan ett förblandningssteg. På isoleringslinjer vinner den enstaka skruven fortfarande på smält-trycksstabilitet och kostnad per kg/h, varför valet vanligtvis görs på blandningen snarare än skruvantal.
Vad databladet utelämnar: var utdata går tyst
Märkskyltens uteffekt mäts med en ny skruv, ett rent skärmpaket och en fast matarhals. Riktiga linjer tappar genomströmning på fem förutsägbara platser, och endast en av dem är motorn.
14 %
Flygtillstånd
9 %
Skärmpaket krypning
7 %
Dö begränsning
6 %
Halsdrift
4 %
Värmare band
Indikativt bidrag för genomströmningsförlust mätt över ett tvåårsfönster på en 90 mm isoleringslinje.
Flygtillståndet är det tysta. En ny 90 mm skruv körs vanligtvis med 0,20–0,30 mm radiellt spel; förbi ungefär 0,45 mm glider smältan tillbaka över flygningarna, uteffekten sjunker och smälttemperaturen stiger vid samma börvärden. Eftersom ingenting larmar, skylls droppen på föreningen. Skärmpaketets tryckkryp döljer sig på samma sätt: en stigande differenstrycksavläsning över brytarplattan är din tidigaste varning om att pumpen arbetar hårdare än den borde.
Där dessa maskiner sitter i kabeltillverkning
För de kabelanläggningar vi levererar, speglar uppdelningen nedan hur extruderkapaciteten faktiskt fördelas på slutprodukt snarare än efter maskinstorlek.
PVC-isolering och mantel — 38 %
PE- och XLPE-strömkabel — 31 %
LSZH och brandsäker - 14%
LAN och kommunikation — 11 %
Specialitet och skum — 6 %
Applikationen har betydelse eftersom den ändrar vad linjen måste göra när den stannar. Mantlingslinor tolererar ett kort stopp för ett rullbyte; fintråds- och LAN-linjer gör det inte, och det är där ackumulator- och danssystem för kontinuerliga extruderingslinjer tjäna sin plats, hålla en buffert av kabel och en konstant spänning medan nedströms rullen byts.
Specificering av en skruvextruder: en femstegskontroll
En köpspecifikation som överlever driftsättning följer vanligtvis samma beslutsordning.
Steg 1 — Fixa föreningen före tonnaget
Registrera smältindex, fyllmedelsbelastning, tillåten smälttemperaturtak och väggtjockleksområde. Två föreningar som ser likadana ut på ett datablad kan kräva en skillnad på 4:1 i kompressionsförhållande.
Steg 2 — Storleksutmatning vid formen, inte på namnskylten
Ta det kg/h som krävs vid tvärhuvudet vid din maximala linjehastighet och lägg till 15 % höjdhöjd för blandningsvariation och skruvslitage.
Steg 3 — Bestäm foderdesignen
Räfsat foder köper stabil produktion med friflytande PE-granulat; slät borrning är mer förlåtande mot omslipning och lätta PVC-blandningar.
Steg 4 — Kontrollera drivningen och växellådan
Fråga efter vridmomentkurvan i den nedre delen av varvtalsintervallet och en växellådas servicefaktor som överlever ett avstannat skärmpaket, inte den stationära belastningen.
Steg 5 — Skriv acceptanstestet
Fyra sammanhängande timmar på din förening, med loggad smälttemperatur, diametertolerans, specifik energi i kWh/kg och en skruvuttagsmätning före överlämning.
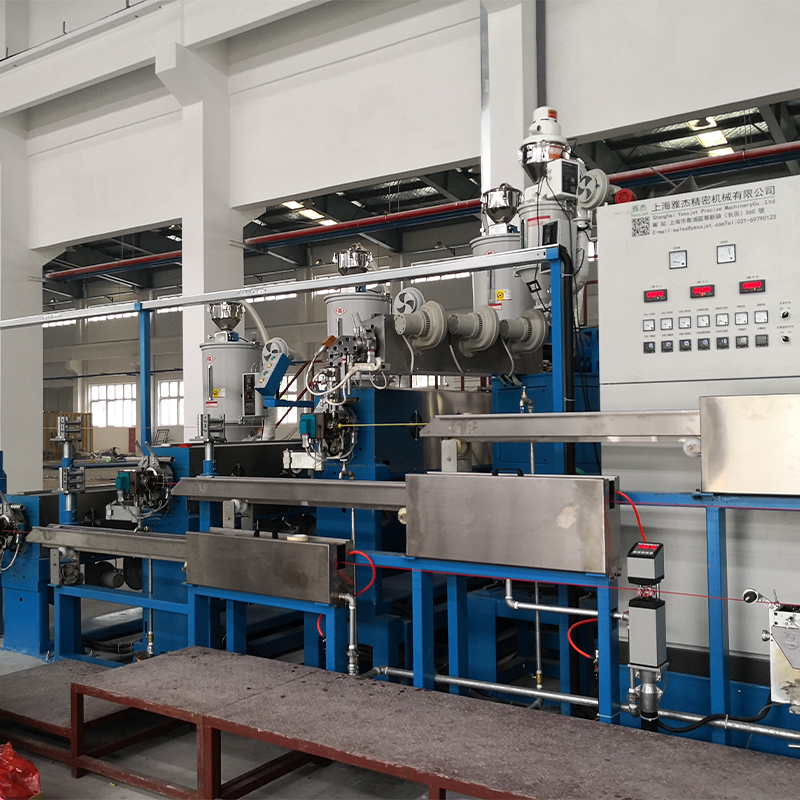 Fullautomatiskt PE/PVC-kabelextruderingssystem med hög prestanda När du planerar en ny PE/PVC-kabellinje täcker detta integrerade system automatisk utbetalning, precisionsextrudering, kylning, avdragning och upptagning för att minska manuella ingrepp. Visa produkt →
När en ny linje planeras snarare än att en enda maskin byts ut, är den användbara frågan vem som äger gränssnitten - fattemperaturer, dragspänning, lindning och palletering - eftersom felaktiga överlämningar är där de flesta upprampningsförseningar uppstår.
Hålla skruven ärlig: underhåll och efterlevnad
- Mät radiell flygfrigång och trumslitage var 12:e månad; registrera det mot driftsättningsvärdet så att trenden, inte det absoluta talet, utlöser utbyte.
- Loggsmälttemperatur och skärmpaketsdifferenstryck varje skift. En ökning med 2 MPa under en vecka är ett blockerat pack, inte ett kontrollfel.
- Byt ut värmeband som en uppsättning. Ett svagt band skapar en kall fläck som visar sig som en osmält strimma i isoleringen.
- Rensa med en blandning som är anpassad till nästa körning istället för att köra tunnan torr; termisk cykling är det som förvränger flygningar.
- Håll dokumentationen anpassad till den marknad du skickar till: elsäkerhet och bevakning enligt erkända maskinstandarder, plus material- och processregister som kan spåras till kabelsatsen.
Inget av detta är exotiskt, och inget av det är dyrt när det planeras in i specifikationen. Den kostsamma versionen upptäcker i år två att skruven, matarhalsen och silpaketet var och en valdes av en annan person mot ett annat antagande.
Den praktiska avhämtningen: behandla skruven som en matchad del av det sammansatta ledningssystemet, skriv L/D, kompressionsförhållande, matningsdesign och flygfrigång i skrift, och testa alla fyra innan maskinen lämnar verket. Det är det som skiljer en lina som håller 350 kg/h i ett decennium från en som behöver en ny skruv var artonde månad.