LANGUAGE
Klockan 06:40 stannade linjen. En 90 mm PVC-extruder som hade kört 2,5 sq mm byggtråd i 780 m/min i elva timmar utlöstes på ett fel i värmehastigheten: zon 3 höll 163 °C mot ett 175 °C börvärde, och varje omstart slutade i samma avstängning fyra minuter senare. Besättningen bytte ut värmebandet först. Ingenting förändrades. Det verkliga felet var ett tolv år gammalt termoelement med en lös krympning, som visade 11 °C låg.
Den korta versionen: "värmare extruder värmer inte i förväntad hastighet" är ett lutningstest, inte ett temperaturlarm. Regulatorn jämför hur snabbt en zon värms upp mot hur snabbt den ska värmas och löser ut när den uppmätta lutningen faller under det konfigurerade golvet. På kabelextruderingslinjer går de flesta av dessa händelser tillbaka till mätnings- eller strömbrytarfel snarare än ett dött element, så att bevisa sensorn innan du rör värmaren sparar mest tid.
Den skillnaden har en prislapp. En felaktig värmardiagnos kostar ett band, en timme och en kasserad rulle. Ett missat ledningsfel kostar ett upprepat avbrott, eftersom ett löst termoelement driver igen i samma ögonblick som pipan når driftstemperatur och ledarna expanderar.
Vad värmekontrollen verkligen jämför
Kontrollen är ett självtest inuti temperaturslingan. Regulatorn samplar zontemperaturen varje halv sekund till en sekund, håller en kort rullande buffert och beräknar lutningen i grader per sekund. Under uppvärmningen förväntar den sig en minsta lutning; om den uppmätta lutningen håller sig under det golvet för hela fönstret, bryts värmarens ström och rapporterar felet. Två inställningar avgör känsligheten: fönsterlängden, vanligtvis 10 till 20 sekunder, och den lägsta acceptabla förstärkningen. Vidga fönstret för långt och ett äkta elementfel gömmer sig inuti det; begränsa den för långt och normal överskjutning utlöser larmet.
Eftersom testet bara tittar på lutningen, ger tre mycket olika fel exakt samma meddelande på HMI.
Värmetillförsel förlorad
Ett öppet värmeelement, en trasig halvledarsäkring, ett halvledarrelä som inte längre leder, urkärnade kontaktorspetsar, ett utlöst termoskydd eller en zon som var underdimensionerad för genomströmningen från den dag den installerades.
Värmen lämnar för snabbt
En kylfläkt som fortfarande är igång under uppvärmningen, en vattenläcka i manteln, ett öppet munstyckshuvud, en stor kall termisk massa eller en växtdörr som står öppen på vintern. Värmaren är bra; belastningen är det inte.
Måtten är fel
Termoelementdrift, omvänd polaritet, fel sensortyp vald i parametrarna, en lös krympning, en skadad kompensationskabel eller en skärm jordad i båda ändar. Tunnan är varm; signalen är det inte.
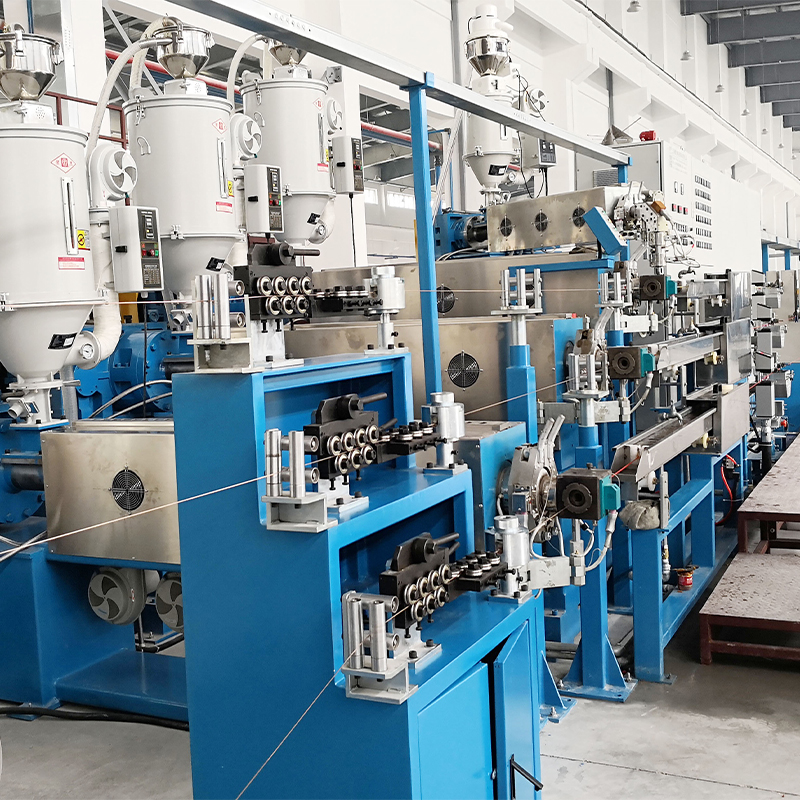
En femzonspipa gör isolering enkel. På maskiner som den fullautomatiska PE/PVC-kabelextrudern har varje zon sitt eget termoelement och sitt eget lutningsfönster, så en lös terminal visar sig som en enda felaktig zon medan dess grannar håller sig stadigt.
 Full Auto PE PVC högpresterande kabelextruder Integrerat PE/PVC-extruderingssystem med PLC-kontroll och flerzonstemperaturövervakning för stabil produktion av kabelisolering med hög precision. Visa produkt →
Dolda indikatorer: Vilket fel dominerar i verkliga tjänsteposter
Över flera hundra loggade händelser på PVC-, PE- och XLPE-linjer är uppdelningen skev. Diagrammet nedan är hämtat från underhållsbiljetter där grundorsaken bekräftades genom mätning snarare än gissningsvis.
38% sensor
22% relä
18% Element
12% Inställningar
10% kylning
Mäthinken dominerar eftersom termoelementen misslyckas långsamt. En korsning av typ K oxiderar och felet kryper upp med två eller tre grader om året, osynligt på en stabil linje men ödesdigert när väl ett sluttningsfönster dras åt eller ett nytt material blir varmare.
Den andra hinken är strömbrytare. Solid-state reläer misslyckas vanligtvis delvis: enheten leder fortfarande, men med högre på-motstånd, så zonen värms upp med ungefär 60 procent av sin normala lutning. Den klarar kontrollen vid 120 °C och misslyckas vid 170 °C, varför larmet ofta bara dyker upp på den sista zonen eller vid en kall morgonstart.
Sensor- och värmekombinationer: Uppmätta avvägningar
Urval handlar vanligtvis om svarstid mot stabilitet. En långsam sensor inuti ett fönster med kort lutning ger upphov till samma fel även när värmaren är helt frisk.
Obs: dessa är representativa värden mätt från en kallstart på en 90 mm pipa; verkliga toleranser skiftar med fatmassa, omgivningstemperatur och sensorinsättningsdjup.
På linjer med hög effekt styrs beslutet vanligtvis av genomströmning snarare än av larm. Val av värmeband och element för dessa maskiner behandlas mer i detalj i den här guiden till högeffektiva PP/PVC/PE-kabelsträngsprutare .
Där lutningsfel samlas över kabelprodukter
Produktmixen på fabriksgolvet ändrar vilket fel som uppstår först. Tunn isolering på datakabeln reagerar på ett tvågradersfel, medan en tjock XLPE-vägg absorberar mycket mer innan defekten visar sig.
- PVC-byggtråd: 34 procent
- XLPE-strömkabel: 26 procent
- LAN och datakabel: 18 procent
- Bil- och elektroniktråd: 14 procent
- Övriga och specialföreningar: 8 procent
De två första skivorna beter sig olika. PVC-byggnadstråd går vid lägre smälttemperaturer, där typ J-sensorer dominerar och fukt i terminalhuvudet är den vanliga boven. XLPE-strömkabeln blir varmare och släcks omedelbart efter formen, så ett värmehastighetsfel där stör även kylprofilen som ställer in isoleringens kristallinitet.
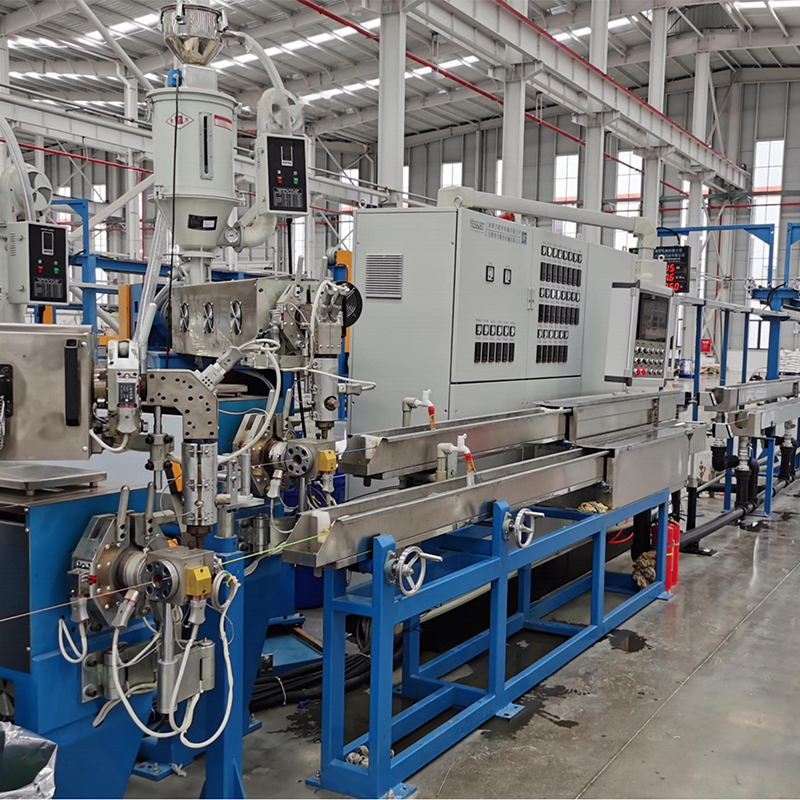
 XLPE PE-kabelextruder med kylvattentank Integrerar enkelskruvsextrudering, temperaturkontrollerad uppvärmning och flersektionsvattentank för kontinuerlig XLPE/PE-kabelisolering med stabil kylning och tjocklekskontroll. Visa produkt →
En reparationssekvens i fem steg och vad varje steg kostar
Arbeta i denna ordning och de flesta fel hittas på under fyrtio minuter, utan att ett enda värmeband öppnas.
- Bevisa läsningen. Kläm fast en kalibrerad mätare vid terminalhuvudet och jämför den med HMI. En oenighet på tio grader eller mer pekar på sensorn eller dess ledningar, inte elementet.
- Kontrollera kraftvägen. Mät strömmen på varje ben under uppvärmningen. En frisk zon drar en stabil ström; ett felande relä visar en ström som sjunker när zonen värms upp.
- Kontrollera värmeförlusten. Fläkten går under uppvärmning, munstyckshuvudet öppet, vatten läcker in i jackan, fatet kallt, dörren öppen.
- Kontrollera parametrarna. Sensortyp, lutningsfönster, minimiförstärkning och PID-gränser. En styrenhet som byts in från en annan maskin har ofta en annan sensortyp i sin konfiguration.
- Ställ om nedströms. Efter en sensorbyte ändras smälttemperaturen något, så verifiera spänningen och diametern innan du släpper cylindern.
Det sista steget är det som de flesta besättningar hoppar över. När värmetillförseln är stabil, sänker sig smältviskositeten och nedströmsdraget måste förbli konstant genom varje hastighetsändring, vilket är exakt vad ett dedikerat spänningskontrollsystem är byggt för att hålla.
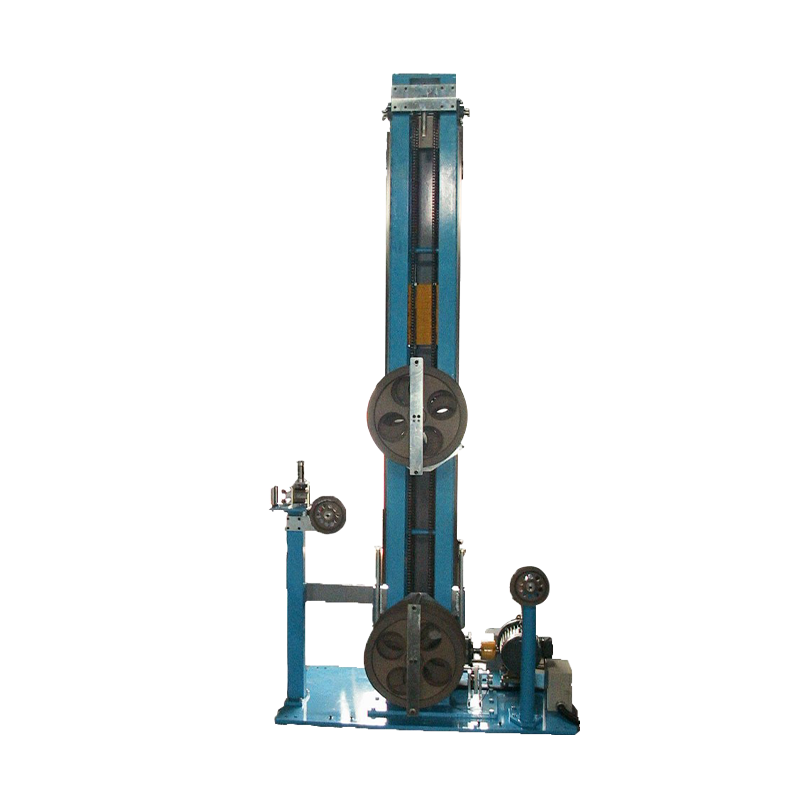
 Trådkabelspänningskontrollsystem för stabil lindning Tillbehör för spänningsreglering i realtid för kabellindning, hjälper till att förhindra sträckning eller lösa rullar och bibehåller konsekvent nedströmsdrag under hastighetsändringar. Visa produkt →
Reaktiv reparation
En oplanerad timme på en 90 mm lina plus en kasserad rulle, upprepad var fjärde till var sjätte vecka medan driftsensorn förblir i drift. Kostnaden är gömd i omstartskrotet, inte i reservdelen.
Planerat program
Årlig kalibrering, en månatlig infraröd skanning och reserv termoelement och band på hyllan. Fel upptäcks vid schemalagda stopp, då ett två timmar långt reparationsfönster kostar ingenting.
Underhållsintervall och register som överlever en revision
Ett sluttningsfel är ett symptom som belönar rutinmässig uppmärksamhet. Dessa intervall täcker majoriteten av fel som loggas på kabelsträngsprutningsutrustning.
- Månatligen: infraröd avsökning av plintar och reläanslutningar på belastade zoner, letar efter en höjning över den omgivande baslinjen.
- Kvartalsvis: vridmomentkontroll på värmebandets terminaler till tillverkarens siffra, eftersom termisk cykling lossar dem stadigt.
- Årligen: trepunktskalibrering av varje zontermoelement och byte av allt som glider över tre grader.
- Årligen: utlösningstest av termoavstängningen och verifiering av att övertemperaturskyddet fungerar oberoende av reglerkretsen.
- Kontinuerligt: logga zonens nuvarande signaturer så en drifttrend är synlig veckor innan det blir en avstängning.
Efterlevnadssidan är viktigare än de flesta operatörer förväntar sig. Maskiner som skickas till Europa eller Nordamerika måste visa att säkerhetsbegränsaren är oberoende av kontrolltermoelementet och att testprotokoll kan produceras på begäran. Kalibreringsblad, datum för elementbyte och utskurna testloggar är bevisen, och de är billiga att behålla om vanan börjar när maskinen installeras.
Om linjen verkligen inte kan stanna för ett sensorbyte, köper en lagringsackumulator de få minuter som krävs för att öppna ett terminalhuvud medan extrudern fortsätter att vrida: ackumulator- och danssystem för kontinuerliga extruderingslinjer hålla tillräckligt med material för att överbrygga ett kort avbrott utan kall omstart.
Behandla "värmarens extruder värms inte i förväntad hastighet" som en mätfråga först, en effektfråga sedan och en värmarefråga sist. Den beställningen stämmer överens med var felen faktiskt bor, och det förvandlar ett fyra timmar långt linjestopp till en fyrtiominuterskontroll.