LANGUAGE
En kabelanläggning som ersatte skruven på en styv PVC-isoleringslinje beställde en gång ett kompressionsförhållande på 4,0, enligt den rimligt klingande logiken att mer kompression betyder bättre smältning. Inom tre skift ökade extrudern, smälttemperaturen hade stigit med ungefär 18 °C och brända fläckar nådde formen. Ingenting var trasigt. Skruven komprimerade en förening som redan hade nått smältdensitet tillbaka i matningszonen, och extraarbetet kom ut som värme.
Kort svar: kompressionsförhållande (CR) är volymen av den första matningsflygningen dividerad med volymen för den sista doseringsflygningen, som på en skruv med konstant stigning är nästan samma som matningskanalens djup dividerat med mätkanalens djup. Allmänna skruvar går mellan 2.0 och 4.0. Styv PVC ligger normalt på 2,0-2,5, mjukgjord PVC och HDPE på 2,5-3,5, PP på 3,0-3,5, och tungt fyllda halogenfria föreningar är vanligtvis bättre betjänade av en blandningssektion än med ett högre antal.
Avsnitten nedan visar hur det numret är byggt, vad det tyst kontrollerar på en kabellinje och hur man specificerar det utan att beställa en andra skruv.
Vad kompressionsförhållandet faktiskt mäter
En helskruv fungerar i tre zoner. Matningszonen håller en djup, konstant kanal så att lösa pellets kan falla in och transporteras framåt. Kompressions- eller övergångszonen avsmalnar den kanalen och klämmer fast den fasta bädden när den smälter. Doseringszonen återgår till ett grunt, konstant djup så att smältan når formen med ett stabilt tryck och en förutsägbar hastighet.
Kompressionsförhållande jämför den första och sista av dessa volymer. Eftersom stigningen och flygbredden förblir konstanta på en vanlig helskruv, kollapsar volymförhållandet till ett djupförhållande: CR = H1 / H2, där H1 är matningskanalens djup och H2 mätkanalens djup.
Det fysiska jobbet bakom numret är täthet. Kabelblandningspellets har en bulkdensitet på ungefär 0,5 till 0,7 g/cm3, medan samma polymer som en smälta ligger nära 0,9 till 1,3 g/cm3. Själva materialet behöver därför endast cirka 1,6 till 2,2 volymreduktion för att bli en hålrumsfri smälta. Kompression ovanför den siffran kompenserar för läckageflödet över flygplanen, för trycket som dynan kräver och för batch-till-batch-variation i hur fodret beter sig.
Där ett namnskyltnummer kan vilseleda
Ett djupförhållande är endast giltigt för konstant stigning och konstant flygbredd. När tonhöjden ändras, eller en barriärflygning eller Maddock-mixer läggs till, måste det verkliga förhållandet komma från faktiska kanalvolymer. På skruvar med variabel stigning kan ett snabbt djupförhållande överdriva den effektiva CR med 10 till 15 procent, vilket är tillräckligt för att trycka ut en PVC-skruv ur sitt säkra fönster. Kabelsträngsprutmaskiner specificeras därför per blandning snarare än per trumstorlek och på skruvritningen ska det framgå vilken beräkningsmetod som använts.
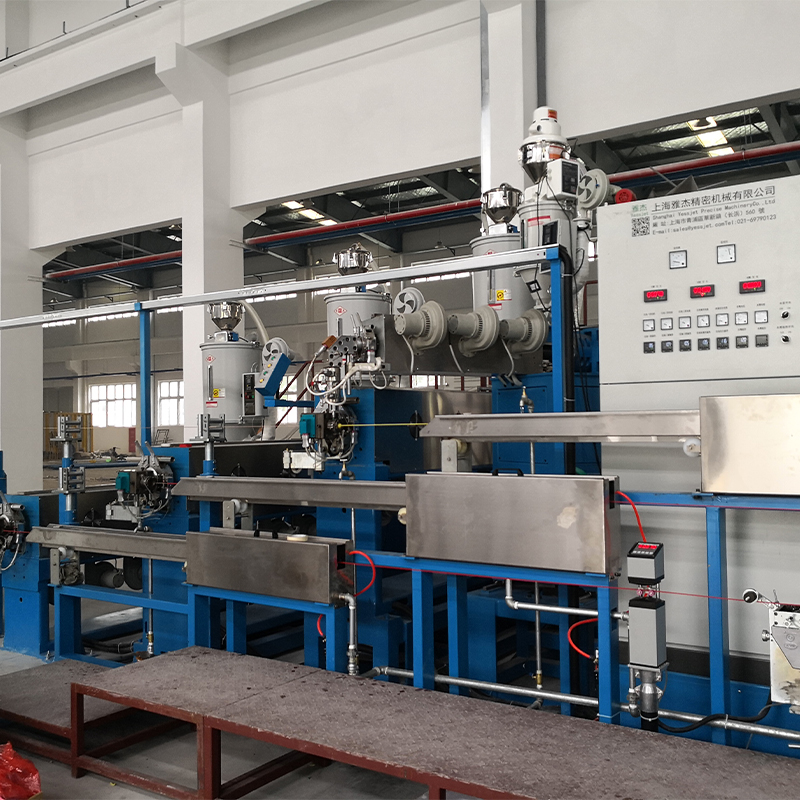 Högeffektiv PP PVC PE-kabelextruder Som en multifunktionell kärnenhet för kabelproduktion är High-Eff PP PVC PE-kabelextrudern konstruerad för energibesparande strängsprutning av isoleringsskikt med hög avkastning... Visa produkt →
Matcha förhållandet till föreningen du kör
Kabelblandningar är inte utbytbara, och kompressionsförhållandet är där skillnaden blir mekanisk. Tre variabler driver valet: hur långt bulkdensiteten faller när materialet smälter, hur mycket skjuvvärme polymeren tål och hur nötande formuleringen är.
Styv och mjukgjord PVC
Oplastad PVC är det mest skjuvkänsliga materialet på en kabellinje och löper normalt på 2,0-2,5 med en lång, mjuk övergång. Ett högre förhållande skapar lokala hot spots som frigör väteklorid och lämnar brännmärken inuti en tunn isoleringsvägg. Flexibel PVC tål 2,5-3,0, även om flyktiga mjukgörare gör matningszonen värd att titta på.
PE, HDPE och PP
Polyolefiner har högre smältviskositet och renare smältbeteende, så de accepterar 2,8-3,5 utan att klaga. HDPE-mantlade skruvar parar ofta det förhållandet med en djupmatningssektion och en 25:1 till 30:1 L/D så att linjen kan löpa hårt medan smältan förblir homogen.
XLPE och tvärbindningsbara föreningar
Peroxidhärdad XLPE är ett specialfall. Tvärbindningsmedlet är känsligt för uppehållstid och temperatur, så skruven måste bygga upp tryck utan att dumpa skjuvvärme i smältan. Ett förhållande nära 2,3-3,0, en mjuk övergång och en snäv temperaturkontroll betyder mer än råeffekt. Föreningar som redan är nära förhärdningströskeln visar geler och klumpar snarare än en ren smälta.
Fyllda, flamskyddade och halogenfria föreningar
Hög fyllnadsladdning höjer skrymdensiteten, minskar volymförändringen som skruven måste skapa och sliter samtidigt på flygningarna. Ett 2,5-3,5 förhållande kombinerat med en barriär eller dispersiv blandningssektion slår helt enkelt genom att trycka siffran högre.
Skruv-och-pip-parning över dessa familjer följer ett ganska förutsägbart mönster; detta guide till högeffektiv PP, PVC och PE extrudering täcker kombinationerna mer i detalj.
Jämför typiska kabelextruderingsskruvinställningar
Jämförelsen nedan sammanfattar de Windows-kabelextruderbyggare som oftast arbetar med. Behandla siffrorna som utgångspunkter för en offert snarare än universella konstanter, eftersom sammansättningsleverantörer reviderar formuleringar och bulkdensiteten flyttas med dem.
Vad namnskyltens nummer inte visar
Två skruvar med samma angivna förhållande kan inte bete sig likadant, eftersom linjen reagerar på energi och tryck snarare än på enbart geometri. När CR är för låg når den fasta bädden mätzonen endast delvis smält och utmatningen svänger när osmälta fragment passerar formen. När den är för hög återgår samma instabilitet från motsatt riktning som smälttemperaturen och vridmomentet stiger.
Isoleringsväggtjocklek är den snabbaste indikatorn på båda problemen. Tabellen nedan återspeglar en 65 mm PE-mantelskruv som löper över en rad kompressionsförhållanden; värdena visar effektens form snarare än en specifikation för en viss linje.
Tre mätvärden sitter bakom den kurvan. Smälttryckets stabilitet kommer först: en fluktuation på mer än cirka en procent vid formen visar sig som väggtjockleksspridning. Specifik energi kommer i andra hand: kompression som gör användbart smältarbete håller kilowattimmar per kilogram platt, medan kompression som bara genererar skjuvning driver upp figuren. Skruvslitage är tredje, eftersom en sliten doseringsflygning tyst höjer det effektiva förhållandet under ett produktionsår.
Där kompressionsförhållandet väger mest
Varje extruderingsskruv har ett kompressionsförhållande, men antalet dominerar specifikationsbesluten i vissa kabelsegment mycket mer än i andra.
- 36 % PVC-isolering och mantel
- 24 % PE och halogenfri mantel
- 22 % XLPE strömkabelisolering
- 18 % LAN och datakabel
Mönstret följer sammansatt känslighet snarare än kabelvolym. PVC tar den största andelen eftersom dess bearbetningsfönster är smalt och ett felaktigt förhållande visar sig omedelbart som missfärgning eller ytdefekter. PE och halogenfri mantel följer, driven av nötning och dispersion snarare än värmekänslighet. XLPE-strömkabelskruvar specificeras konservativt eftersom tvärbindningskemin sätter taket. LAN och datakabel, med tunna väggar och snäva kapacitansmål, beror på tryckstabilitet framför allt annat.
För XLPE- och PE-mantelarbeten är vanligtvis en skruv specificerad tillsammans med dess kylarrangemang den säkrare utgångspunkten.
 XLPE PE-kabelextruder med kylvattentank Denna XLPE PE-kabelextruder med vattentank är konstruerad för extrudering och kylning av XLPE- och PE-isolerade kablar, integrerad med en enkelskruvsextruder med hög precision, t... Visa produkt →
Urvalsarbetsflöde: Från sammansatt data till skruvordning
Sex steg gör sammansatta data till en användbar skruvspecifikation.
- Fråga blandningsleverantören om bulkdensitet, smältdensitet, smältflödeshastighet och det rekommenderade bearbetningsintervallet. Bulk-till-smältdensitetsförhållandet sätter golvet för ett vettigt kompressionsförhållande.
- Definiera produkten före maskinen: isolering eller mantel, väggtjocklek, toleransband, ledarstorlek och den linjehastighet du tänker köra.
- Fixa L/D och utgång först. Kompressionsförhållandet följer av matnings- och mätkanalens djup, så att bestämma det isolerat tvingar fram en kompromiss någon annanstans.
- Kontrollera övergångslängden och skjuvhastigheten, inte bara förhållandet. Ett förhållande på 2,8 fördelat över en lång övergång beter sig mycket annorlunda än samma förhållande koncentrerat i tre flygningar.
- Bestäm om föreningen behöver en barriärflygning, en Maddock-sektion eller en stiftblandare; fyllda och kraftigt färgade föreningar tjänar ofta mer på dispergering än från kompression.
- Bekräfta stigning, flygbredd, höljedjup, slitagetillägg och beräkningsmetod på ritningen och få det effektiva kompressionsförhållandet skriftligt.
När skruvgeometrin är fixerad måste resten av linjen matcha den. Kyllängd, upptagningsspänning, ackumulatorkapacitet och upprullningshastighet följer alla av en stabil smälteffekt.
 Tråd- och kabelsträngsprutningslinje Funktioner 1. Import av fat och skruv från Taiwan med hög extruderingskapacitet. 2. Olika typer av plastmaterial kan välja sin egen tunna och skruv. EX: PVC, PE, ... Visa produkt →
Noteringar om slitage, underhåll och efterlevnad
En skruv är en slitdel och dess kompressionsförhållande driver. Nitrerade flygningar tappar höljesdjup mot fyllda föreningar, och när mätkanalen blir några tiondels millimeter djupare faller det effektiva förhållandet och smältbeteendet förändras med det. Linjer som var stabila vid driftsättningen börjar visa väggtjockleksspridning, och orsaken är ofta skruven snarare än blandningen.
- Mät flygets ytterdiameter och kanaldjup vid varje årlig avstängning och jämför avläsningarna med originalritningen.
- Spåra specifik energi per kilogram; en långsam uppåtgående trend är ett av de tidigaste tecknen på slitage och på ett skiftande kompressionsförhållande.
- Håll skruvritningen, materialkvaliteten och värmebehandlingsprotokollen tillsammans så att en ersättare kan erbjudas utan omkonstruktion.
- Kontrollera trumvärmeprofilen och eventuell skruvkylning igen när blandningen ändras; båda kan kompensera blygsamma geometrigränser utan en ny skruv.
Drifttiden beror också på buffrande skruvutgång nedströms. Ackumulator- och danssystem för kontinuerliga extruderingslinjer hålla material genom rullbyten så att extrudern aldrig behöver stanna, vilket håller smälthistoriken konsekvent från första meter till sista.
Kompressionsförhållande är ett tal som avgör var en skruv gör sitt smältarbete. Matcha den till densitetsförändringen och skjuvtoleransen för blandningen, håll övergången tillräckligt lång för att smälta utan att bränna, och verifiera verkliga kanalvolymer istället för att lita på ett djupförhållande taget från en ritning. På en kabellinje är det vanligtvis skillnaden mellan en stabil isoleringsvägg och en veckas skrot.