LANGUAGE
En 70 mm PVC-isoleringslinje som går i 300 m/min producerar ungefär 36 km isolerad kärna i ett tvåtimmarsfönster. Om den färdiga diametern driver 0,05 mm utanför kundens tolerans under tio minuter av det fönstret, blir flera kilometer kärna skrot, upptagningsspolen måste omarbetas och avvikelsen hittas oftast vid kundens inkommande besiktning snarare än på ditt eget golv.
Extruderingsprocesskontroll är den uppsättning återkopplingsslingor som förhindrar detta resultat. Den håller smälttemperatur, smälttryck, skruvhastighet, linjehastighet, diameter och spänning inuti definierade fönster, minut efter minut, och den registrerar vad som rörde sig när något går fel.
Det korta svaret: stabilisera smältan först, sedan dimensionen, sedan spänningen. Temperatur och tryckstabilitet avgör om väggtjockleken håller; diameter och kapacitansåterkoppling avgör om toleransen håller; spänning och ackumulering avgör om linjen överlever en omställning utan att stanna. Ställ in dem i den ordningen, eftersom varje slinga stör den nedströms den.
En linje som loggar smälttryck, varm diameter, väggtjocklek och upptagningsspänning med en sekunds intervall kommer vanligtvis att visa var förlusterna sitter inom en vecka efter drift, långt innan någon hårdvaruuppgradering är motiverad.
Fem kontrollslingor som avgör om väggen håller
Processkontroll på en extruderingslinje är inte en styrenhet. Det är fem slingor som samverkar, och samspelet är det som gör jobbet svårt.
Termisk profil
Fem till sju fatzoner hålls inom 3 grader C, formzonen inom 2 grader C.
Smälttryck
Givare före skärmpaketet, stabilitet inom 1 procent av börvärdet.
Skruv och linjehastighet
Skruvvarvtal mappas till linjehastighet, med neddragning av 1,4 till 1,6 för PVC-isolering.
Dimensionell feedback
Lasermätare 6 till 8 m från formen, kapacitansmätare för väggtjocklek och excentricitet.
Spänningar och ackumulering
Dansarposition, upptagningsspänning i newton och 30 till 90 sekunders lagrad längd.
Smälttemperaturen är den långsammaste slingan och den som oftast sätts av känsla. På en typisk isoleringslinje ändrar en 5 graders drift i doseringszonen viskositeten tillräckligt för att flytta den färdiga diametern med 0,02 mm till 0,04 mm vid konstant skruvhastighet. Termoelement bör kontrolleras mot en referens varje kvartal, eftersom en sensor som visar 4 grader C låg vanligtvis kompenseras av en operatör som höjer börvärdet och aldrig tar tillbaka det.
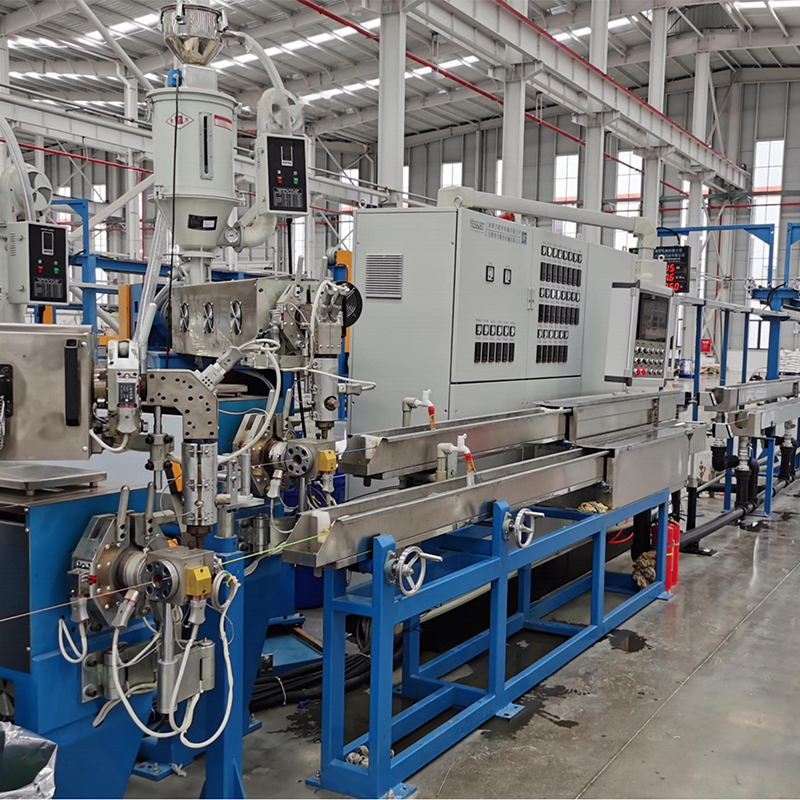
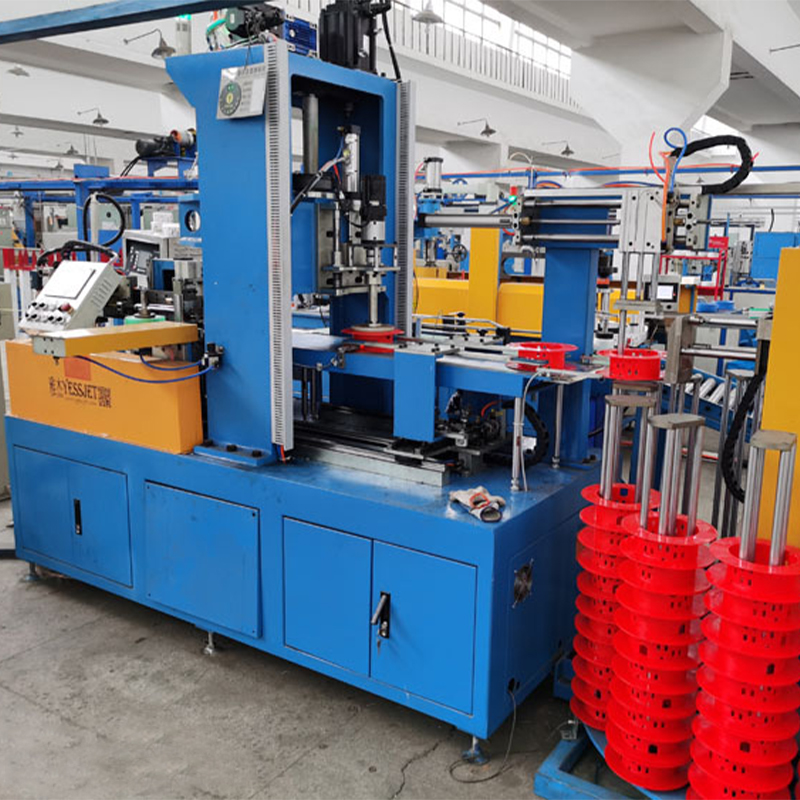
 Full Auto PE PVC högpresterande kabelextruder Full Auto PE PVC High-Perf Cable Extruder är ett integrerat produktionssystem designat för att stödja kabeltillverkare i effektiv, högprecisionsproduktion. Det sp... Visa produkt →
Skruvgeometrin anger hur mycket arbete temperaturslingan måste göra. Ett kompressionsförhållande anpassat till blandningen ger en platt tryckprofil; en oöverensstämmelse visar sig som stigande tryck i huvudet som ingen mängd PID-inställning kommer att ta bort. Skärmförpackningens skick hör hemma i kontrollplanen av samma anledning: en delvis blockerad förpackning höjer tryckhöjden och ändrar uteffekten med 2 till 5 procent. Förhållandet mellan skruvkonstruktion, effekt och styrstabilitet tas upp i detta högeffektiv extruderguide .
Diameter och väggtjocklek är där kontrollen blir synlig för kunden. En lasermätare monterad 6 till 8 m från formen läser av varm diameter, som är 8 till 12 procent större än kall diameter på en PE-isoleringslinje, så styrenheten måste arbeta mot kalla mål medan mätaren ser varma. Spänning stänger kedjan: upptagningsspänningen som hålls inom några få procent håller kärnan rund och hindrar de övre skikten från att bita i isoleringen på spolen.
Manuell, Basic PLC och Closed-Loop Control Jämfört
Tre kontrollarkitekturer visas på samma verkstadsgolv, och skillnaden visar sig i antal snarare än i broschyrer.
Kontroll tillvägagångssätt
Vad är reglerat
Diameteravvikelse
Uppstartsskrot per byte
Bytestid
Manuell
Skruvhastighet och upptagning ställs in med öga och ljud
/- 0,08 mm
120 till 200 m
25 till 40 min
Grundläggande PLC, öppen slinga
Börvärden hålls, endast larm, ingen produktfeedback
/- 0,04 mm
60 till 100 m
15 till 25 min
Sluten slinga med mätare och spänningsåterkoppling
Diameter, väggtjocklek, smälttryck och spänning regleras kontinuerligt
/- 0,015 mm
20 till 40 m
8 till 12 min
Tabell: vägledande prestandaband för en 70 mm PVC-isoleringslinje; faktiska värden beror på sammansättning, skruvdesign och upptagningskonfiguration.
Den fjärde kolumnen är den som betalar. Genom att skära igångskrot från 150 m till 30 m per växling, på en linje som byter produkt åtta gånger i veckan, sparas cirka 960 m färdig kärna per vecka innan någon förbättring i steady-state avkastning räknas.
Dolda mätvärden: Där förlusterna faktiskt sitter
Diameterdiagram ser ofta utmärkta ut långt innan en linje verkligen är under kontroll. Att logga en bredare uppsättning variabler över en enda 24-timmars körning omfördelar vanligtvis förlustbilden.
Diameterdrift
34 %
34 %
Spänningsspikar
26 %
26 %
Smälttemperatur
18 %
18 %
Skruvslitage
12 %
12 %
Fukt
10 %
10 %
Varje orsak har en annan fix, och bara den första löses genom att köpa en bättre mätare.
- Spänningen ökar vid byte: dansaren når sin färdgräns och ackumulatorn töms innan skarven är klar. Lagring av 30 till 90 sekunders linjehastighet är ett designbeslut, inte en regulatorförstärkning.
- Smälttemperaturjakt: vanligtvis en kylfläkt som cyklar för hårt eller ett värmeband med dålig kontakt, synligt som en 30 till 60 sekunders svängning i huvudtrycket.
- Slitage på skruv och hylsa: 0,1 mm frigångstillväxt i doseringssektionen kan minska uteffekten med 3 till 6 procent och pressa förare att höja skruvhastigheten, vilket höjer smälttemperaturen.
- Materialfuktighet: några hundra ppm fukt i PVC-blandning skapar tomrum som en diametermätare gärna läser som en bra produkt.
Spänning är den ögla som oftast lämnas öppen på linjer som annars kör moderna kontroller, och det är det första stället att titta på när skrot stiger utan något diameterlarm.
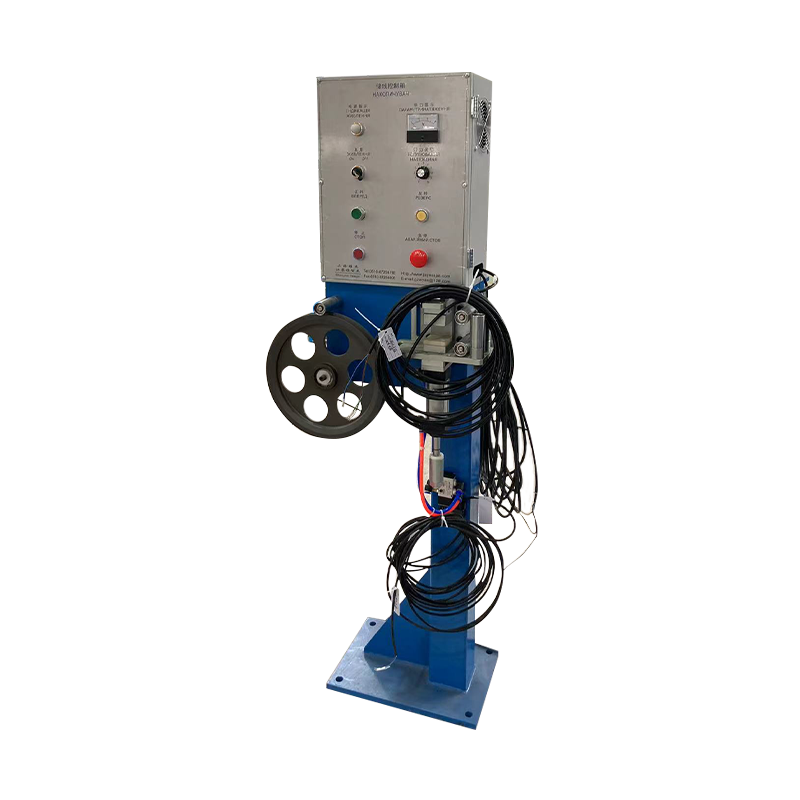
 Trådkabelspänningskontrollsystem Trådkabelspänningskontrollsystemen är designade för exakt reglering av kabelspänning och är viktig utrustning för kabellindningsprocesser. Dess kärnfunktion ligger i re... Visa produkt →
Där kontrollinsats lönar sig mest, efter kabeltyp
Kontrollera investeringsavkastningen skiljer sig kraftigt från produktfamiljen, eftersom materialkostnad, tolerans och linjehastighet skiljer sig åt.
Strömkabel, XLPE MV och LV - 38 %
LAN och datakom - 26 %
Byggtråd, PVC och UPVC - 16 %
Bil- och elektronisk tråd - 12 %
Specialitet och annat - 8 %
XLPE-strömkabel dominerar avkastningen eftersom väggtoleranserna är snäva, blandningen är dyr och en skrotkilometer kostar flera gånger vad en skrotkilometer PVC-byggtråd kostar. LAN-kabel kommer på andra plats eftersom kapacitans- och excentricitetsgränser inte kan uppnås enbart av operatörens skicklighet; ett excentricitetstak på 5 procent behöver kontinuerlig mätning och korrigering. Byggtråd är mer förlåtande när det gäller excentricitet men går i 600 till 1200 m/min, där hastighetsreglering och upptagningsspänning avgör om spolen är säljbar. Automotive och elektroniska tråd belöningar kontroll huvudsakligen genom repeterbarhet över många korta körningar.
Driftsättningssekvens: Sex steg som låser inställningarna
En ny eller ombyggd linje når stabil kontroll snabbare när sekvensen nedan följs, snarare än att ställa in allt på en gång.
Steg 1: Baslinje innan du ändrar något
Vedsmälttryck, varm och kall diameter, väggtjocklek och upptagningsspänning med en sekunds intervall för ett helt skift. Denna post är det enda tillförlitliga beviset på att en senare förändring hjälpte.
Steg 2: Montera sensorer för processen, inte skåpet
Placera lasermätaren 6 till 8 m från formen så att smältan har lagt sig, håll tryckgivaren framför skärmpaketet och montera lastcellen där banfriktion inte kan påverka den.
Steg 3: Stäm slingorna i ordning
Temperatur först, sedan smälttryck, sedan dimension, sedan spänning. Att justera spänningen innan temperaturen är stabil flyttar helt enkelt svängningen runt linjen.
Steg 4: Bygg en hastighetsförhållandetabell
Registrera skruvvarv per minut mot linjehastighet för varje storlek och sammansättning. Operatörer som utgår från ett känt förhållande når säljbar produkt på en tredjedel av tiden.
Steg 5: Skriv växlingsrutinen
Fyll ackumulatorn, parkera dansaren mitt på färden, skarva och släpp sedan förvaringen gradvis. Rutinen är det som håller extrudern igång medan upptagningen byter.
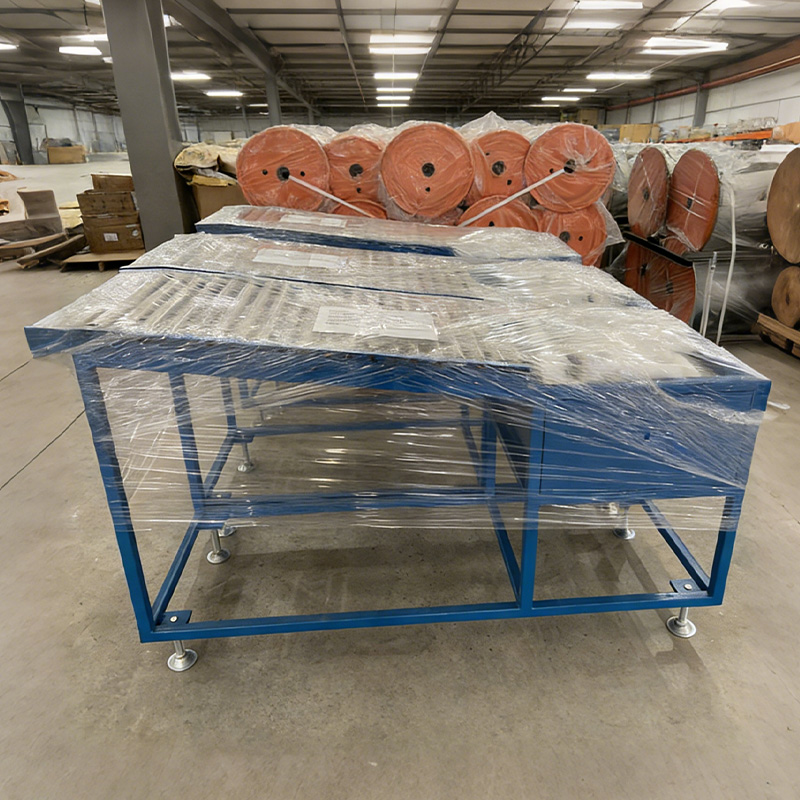
 Accumulator Dancer(kabelförvaringsställ) Accumulator Dancer (Cable Storage Rack) är en professionell kabelhanteringsenhet konstruerad för att optimera arbetsflöden för kabelbearbetning. Finns i vertikal och horisontell... Visa produkt →
Steg 6: Lämna över med begränsningar skriftligt
Kontrollgränser, larmtrösklar och den åtgärd som varje larm kräver bör finnas på ett ark vid raden, inte i en driftsättningsfil.
Underhåll, kalibrering och efterlevnad
Kontrollkvaliteten försämras tyst. En kalibrerings- och inspektionsplan håller slingorna pålitliga mellan översynerna.
- Verifiera termoelement kvartalsvis mot en referens, med en tolerans på 5 grader C.
- Nollställ smälttrycksgivaren varje månad och kalibrera om den var 12:e månad.
- Kontrollera laserdiametermätaren mot en spårbar master var 6:e månad.
- Kalibrering av dansarens position och spänningslastceller årligen.
- Mätning av skruv- och cylinderspel var 4 000 till 6 000 körtimme.
- Behåller kontrollparameterposter per produktionsparti, efter kundens och standardkraven.
Efterlevnad är till stor del en dokumentationsövning när hårdvaran är rätt. Kabelstandarder som IEC 60227, IEC 60502, UL 44, UL 83 och GB/T 5023 definierar de dimensioner som måste uppfyllas; processkontrollsystemet ger bevis för att de uppfylldes på varje meter. Att föra loggar för diameter och väggtjocklek per parti förvandlar en revision till en filhämtning istället för ett omtest.
Säkerhet hör hemma i samma plan. Bevakning av roterande upptagningsutrustning, förreglade nödstopp och kontrollerad åtkomst till munstyckshuvudet under tömning är inte tillval på en linje som går obevakad över natten. Larmgränser bör också ställas in så att operatörer reagerar innan skrot dyker upp, inte efter att spolen är klar.
Extruderingsprocesskontroll bedöms bäst i slutet av linjen. En extruder som lämnar en variabel kärna till coilern har helt enkelt flyttat problemet nedströms, där det blir ett spänningsfel, en oval spole eller en kasserad pall. Det är därför mätningen måste följa produkten: diameter och väggtjocklek vid formen, spänning och längd vid haspeln och rullens identitet vid den punkt där robotiska palleteringssystem för hantering av kabelrullar ta över.
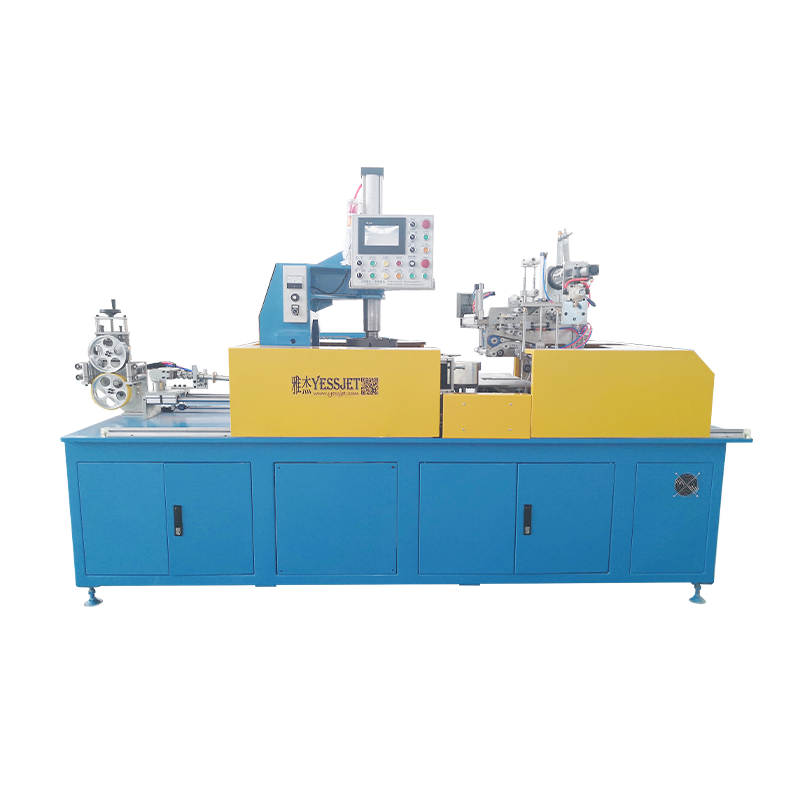
Jiangsu Yessjet Precise Machinery bygger extruderings-, lindnings-, förpacknings- och palleteringsutrustning som en sammankopplad linje, vilket är viktigt i detta sammanhang. Slingorna som håller diametern vid formen och öglorna som håller spänningen vid spolen måste utformas med varandra i åtanke, och en tillverkare som levererar båda ändarna av den kedjan kan trimma ihop dem istället för att skylla på den ena för den andra.