LANGUAGE
En kabelprocessor i Sydostasien bytte nyligen ut en polyetenblandning av extruderingskvalitet mot ett billigare harts för injektionskvalitet för att spara ungefär 0,12 USD per kilogram. Den första löptimmen såg normal ut. Vid den andra timmen hade väggtjockleken avvikit utanför toleransen, ytvågor uppträdde och nästan 12 procent av det skiftets produktion måste tas bort och bearbetas på nytt. Hartset var inte dåligt; det var helt enkelt fel betyg för en extruder.
Den erfarenheten pekar på slutsatsen som denna artikel är uppbyggd kring: extruderingskvalitetspolymerer är inte en marknadsföringsetikett. De är polymerformuleringar med högre molekylvikt, en avsiktligt balanserad molekylviktsfördelning och ett lägre smältflödesindex, alla konstruerade för att hålla sin form och dimensioner när de trycks genom ett munstycke med hög hastighet. Att välja enbart på pris kostar nästan alltid mer i skrot, stillestånd och kasserad kabel än den lilla premie som det sparar.
Kärnslutsats
Smältstyrka, flödesstabilitet och termiskt motstånd avgör om ett material löper rent på en extruderingslinje. Injektionsklassade hartser saknar smälthållfasthet för att hålla dimensionstolerans i en form, varför extruderingskvaliteter är specificerade för kabelisolering och mantel.
Vad definierar en polymer av extruderingskvalitet
Tre mätbara egenskaper skiljer extruderingskvalitetspolymerer från deras motsvarigheter av injektionskvalitet. När dessa väl är tydliga blir resten av materialvalet mer förutsägbart.
- Molekylvikt och fördelning: Extruderingskvaliteter sitter i den högre molekylviktsänden av en hartsfamilj. Längre polymerkedjor ger smältan styrkan att dras från formen och dimensioneras till ett konsekvent isoleringsskikt eller mantel, istället för att rivas eller sjunka.
- Smältflödesindex (MFI eller MFR): De flesta strängsprutningsklassade PE- och PP-hartser ligger inom intervallet 0,3 till 5 g/10 min, medan injektionskvaliteter ofta ligger mellan 8 och 60 g/10 min. En lägre MFI betyder att smältan motstår att hänga och behåller sitt tvärsnitt när den svalnar.
- Dödsvällning och smältstyrka: Smältstyrka är motståndet mot sträckning, och formsvällning är den naturliga expansionen av smältan när den lämnar formen. Extruderingskvaliteter håller formens svällning förutsägbar, så matrisens längd, neddragningsavstånd och kylprofil kan utformas med tillförsikt.
- Termisk stabilisering: Extruderingsblandningar bär stabilisatorer som är anpassade till längre uppehållstider i cylindern och högre temperaturexponering vid formen. Detta är viktigast för PVC och XLPE, där okontrollerad nedbrytning skapar svarta fläckar och ytdefekter.
Vanliga extruderingsklassade familjer för kabelproduktion
LDPE / LLDPE
MFI 0,5–2. Flexibel och motståndskraftig mot spänningssprickor. Används för isolering och lätta jackor inom telekommunikation och byggtråd.
HDPE
MFI 0,3–1,5. Styv med hög draghållfasthet. Används för kanaler, ledningar och kraftiga ytterjackor.
PVC
K-värde 65–75 för flexibla formuleringar. Inneboende flamskyddad och lätt att mjukgöra. Standard för låg- och mellanspänningsmantel.
PP
MFI 0,5–3. Låg densitet, bra kemikaliebeständighet. Vanligt i bilkabelisolering och fyllnadstejp.
XLPE
Tvärbindbar PE-förening med MFI på ca 1 före härdning. Hög dielektrisk hållfasthet och 90°C kontinuerlig klassificering. Standard för mellan- och högspänningsisolering.
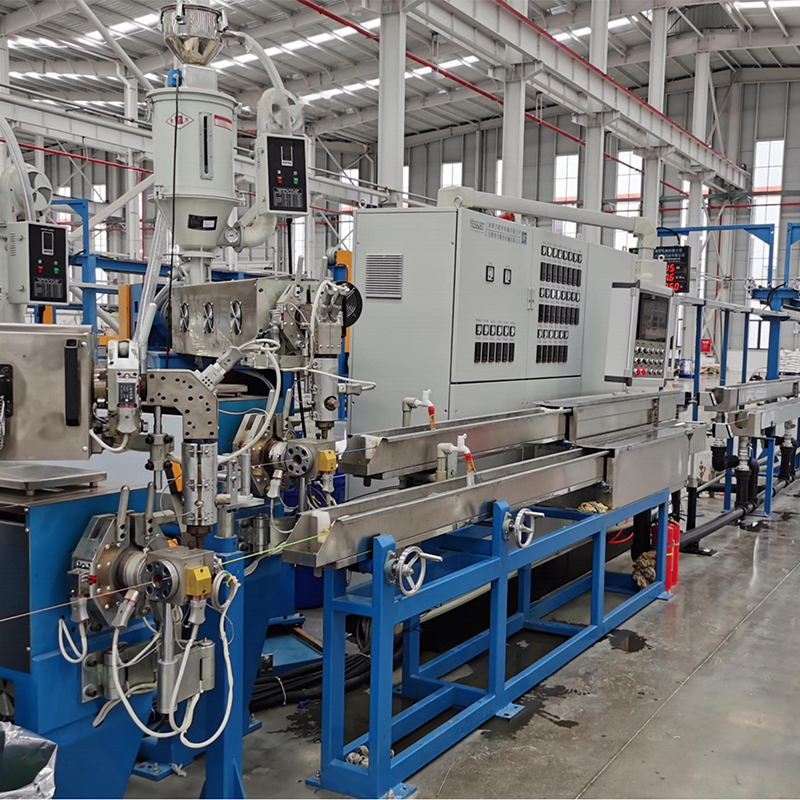
Eftersom PE och PVC står för den största delen av kabelsträngsprutningsvolymen per tonnage, spelar extruderkonfigurationen lika stor roll som den sammansatta kemin. En maskin som hanterar både PE och PVC utan omverktyg låter en anläggning förkorta omställningstiden och undvika korsmaterialkontamination. Ett exempel är den fullautomatiska PE/PVC-kabelextrudern med hög prestanda, som kombinerar en dubbelfunktionsskruv, precisionstemperaturkontroll och funktioner för snabb frigöring av trumman för sammansatt växling.
 Fullautomatisk PE/PVC-kabelextruder med hög prestanda med skruv för dubbla ändamål Denna extruder stöder snabb växling mellan PE och PVC utan omverktyg, kombinerar en dubbelfunktionsskruv och exakt temperaturkontroll. Det passar anläggningar som syftar till att minska övergångstiden och föroreningsrisken. Visa produkt →
Extruderingsgrad vs injektionsgrad: En direkt jämförelse
Jämförelsen nedan visar de praktiska skillnaderna som påverkar en kabelproduktionslinje. Siffrorna antar en PE- eller PP-hartsfamilj; PVC bedöms normalt efter K-värde istället för MFI.
Egendom
Extruderingsgrad
Injektionsgrad
Effekt på produktionen
MFI (g/10 min)
0,3–5
8–60
Dimensionell kontroll efter tärningen
Smältstyrka
Hög
Låg till måttlig
Förhindrar häng och insnäppning
Dö svälla beteende
Förutsägbar
Varierar stort
Väggtjocklekslikformighet
Molekylviktsfördelning
Skräddarsydd, ofta bimodal
Smalare
Balans mellan produktion och stabilitet
Termisk stabilisatorladdning
Förlängd
Standard
Motstår nedbrytning under uppehåll
Prispremie
Baslinje 5 % till 15 %
Baslinje
Lägre skrotpris kompenserar premien
Värden är typiska referensintervall för kabelsträngsprutningsmassa. Kontrollera alltid mot leverantörens tekniska datablad.
I praktiken återvinns premien för en extruderingskvalitet om ens en eller två procent mindre skrot produceras. En skrothändelse på 12 procent, som i det inledande exemplet, kostar mycket mer än någon materialbesparing.
Dolda mätvärden: Läser MFI korrekt för kabelsträngsprutning
Ett specifikationsblads MFI-nummer beskriver hur polymeren flödade i en standarddyna vid en fast belastning, inte hur den beter sig i din skruv- och dynkombination. Diagrammet nedan visar typiska MFI-värden av strängsprutningskvalitet för polymerer som dominerar kabelisolering och mantel. PVC utelämnas eftersom det är klassat efter K-värde.
LDPE 0,8
LLDPE 1.0
HDPE 0,5
PP 1,5
XLPE 1.0
Typiskt smältflödesindex i g/10 min för kabelpolymerer av extruderingskvalitet. PVC är klassad efter K-värde och visas inte.
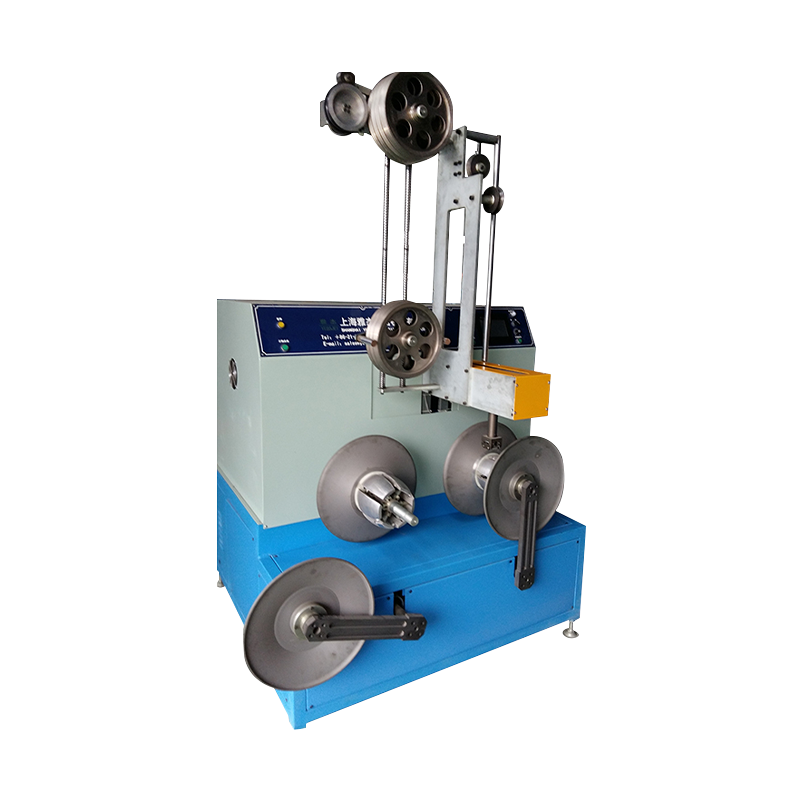
Det dolda måttet bakom MFI är smälttemperaturstabilitet. Om extrudern inte kan hålla smälttemperaturen inom ±3°C vid formen, kommer även en korrekt specificerad kvalitet att visa diametervariation. Skruvgeometri, cylinderkylning och uppströms spänningskontroll matas in i den stabiliteten. För linjer som måste löpa kontinuerligt genom rullbyten, ackumulator- och danssystem för kontinuerliga extruderingslinjer Håll spänningen och hastigheten jämn så att extrudern ser en konstant belastning.
Distribution av extruderingskvalitetspolymerer i tråd och kabel
Kabeltillverkare använder sällan alla polymerfamiljer lika. Fördelningen nedan återspeglar typisk förbrukning över tråd- och kabelsektorn.
PVC – 34 %
XLPE – 26 %
LDPE / LLDPE – 18 %
HDPE – 8 %
PP – 10 %
Övriga – 4 %
PVC leder eftersom det är billigt, i sig flamskyddat och lätt att bearbeta vid måttliga temperaturer, vilket gör det dominerande i byggtråd och lågspänningskablar. XLPE följer på grund av sin dielektriska styrka och högre termiska klassificering, runt 90°C kontinuerligt i de flesta standarder, vilket gör den till standard för medel- och högspänningskablar. PE-kvaliteter är stöttepelaren i kommunikationskablarisolering, och PP har vuxit inom fordonsledningar på grund av kemikalieresistens och låg densitet.
Bearbetning av XLPE kräver en kontrollerad temperaturprofil och ett vattentråg efter formen för att snabbt få ner smälttemperaturen. Det är därför som XLPE-linjer normalt använder en extruderkonfiguration med vattentank.
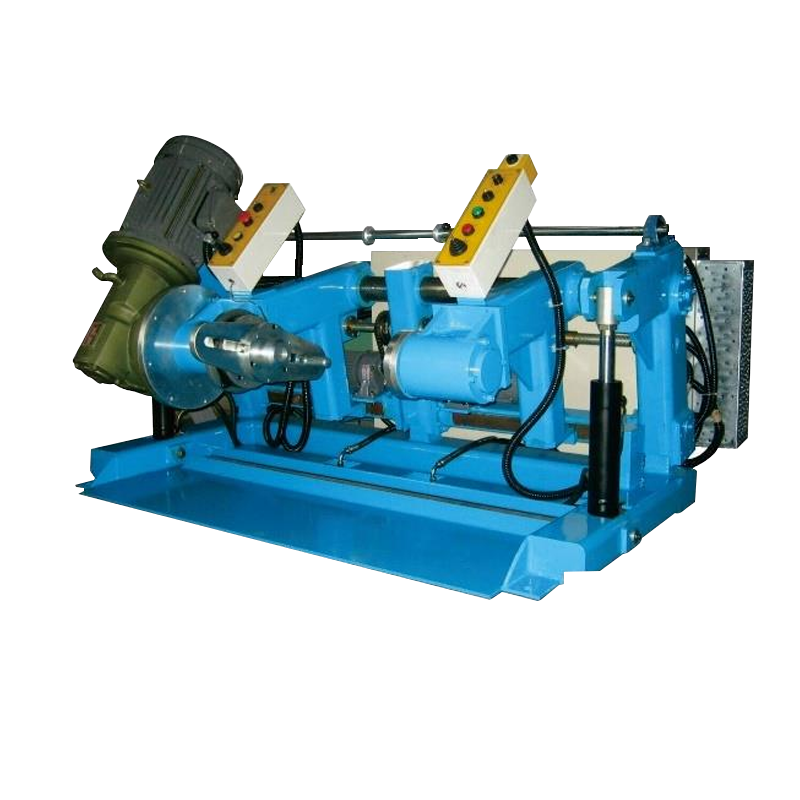
 XLPE/PE-kabelextruder med kylvattentank för kontrollerad bearbetning Denna extruder är designad för XLPE- och PE-isolering och inkluderar en vattentank med flera sektioner för snabb kylning och jämn tjocklek. Den hanterar ojämn isolering och långsam kylning, vilket stöder stabil elektrisk prestanda i kraft- och kommunikationskablar. Visa produkt →
En praktisk urvalsprocess i fem steg
Detta arbetsflöde tar inköp och processteknik från en tom sida till ett kvalificerat betyg utan gissningar.
Steg 1 – Definiera specifikationen
Registrera spänningsklass, ledarstorlek, kontinuerlig termisk klassificering, flamkrav och flexibilitetsmål. Detta minskar polymerfältet omedelbart.
Steg 2 – Lista över hartsfamiljer
PVC för allmän mantling, XLPE för kraftkablar, PE för kommunikationsisolering och PP där kemikalieresistens eller vikt spelar roll.
Steg 3 – Matcha MFI till skruv och dö
Låg-MFI-kvaliteter behöver mer motorvridmoment och en skruv designad för högre skjuvning; höga MFI-kvaliteter behöver hårdare temperaturkontroll för formen. Kontrollera L/D-förhållande och kompressionsförhållande.
Steg 4 – Kör ett kontrollerat försök
Kör med produktionshastighet och stocksmälttemperatur, tryckhöjd och diametervariation i minst en timme. Ett konsekvent ±1 procents diameterband är ett praktiskt mål.
Steg 5 – Lås fönstret och granska förråd
Fixa cylindertemperaturer, skruvhastighet och neddragningsförhållande i en dokumenterad procedur. Validera mot IEC 60502, UL 1581 eller relevant kabelstandard.
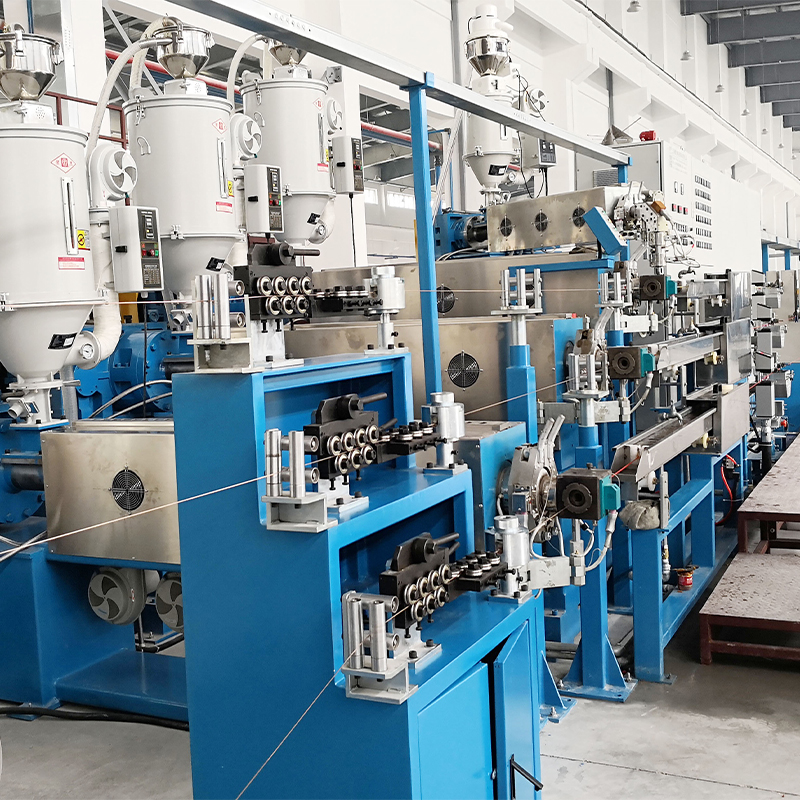
Utrustningen är den andra halvan av ekvationen. Om du planerar en ny anläggning eller en större ombyggnad undviker en komplett tråd- och kabelsträngsprutningslinje med matchande skruv, dyna, kyltråg och upptagning de kompatibilitetsproblem som uppstår när maskiner från olika leverantörer monteras på plats. Extruderingslinjen integrerar dessa steg som ett enda system.
 Integrerad tråd- och kabelsträngsprutningslinje med matchade komponenter Denna kompletta linje integrerar pay-off, riktning, extrudering, kylning, utskrift och take-up som ett enda system. Genom att välja det undviks kompatibilitetsproblem från att blanda leverantörer, vilket säkerställer tillförlitlig drift för nya anläggningar eller större ombyggnader. Visa produkt →
Underhålls- och efterlevnadspraxis som skyddar betyget
När ett betyg väl är kvalificerat skiftar de största riskerna från urval till hantering och processdisciplin.
Materialhantering och förvaring
- Fuktkontroll: Även polymerer med låg fuktupptagning utvecklar ytspridning om de förvaras i fuktiga förhållanden. Förvara föreningarna i originalförseglad förpackning och använd en tratttork för hygroskopiska masterbatches och specialblandningar.
- Rensning mellan klasserna: Att byta från PVC till PE eller XLPE kan lämna karboniserade rester som dyker upp som svarta prickar timmar senare. Använd en dokumenterad reningssekvens med en kompatibel reningsblandning.
- Lagringsgränser: Stapla påsar från golvet, håll lagertemperaturen under 30°C och använd först in, först ut lagerrotation för att förhindra finkorn och agglomeration.
Efterlevnad och spårbarhet
- Begränsade ämnen: RoHS och REACH kräver dokumenterade ämnesdeklarationer från sammansättningsleverantören, med periodisk omtestning när formuleringar ändras.
- Flam- och säkerhetsstandarder: UL 1581, IEC 60332 och IEC 60754 definierar flamutbredning och halogenhaltskrav som den valda extruderingskvaliteten måste uppfylla för bygg- och industrikabel.
- Batchspårbarhet: Registrera polymerpartinummer, masterbatchpartier och extruderingsparametrar för varje produktionskörning så att en kvalitetsincident kan spåras till material, maskin och operatör.
Extruderingsmaterial kan fortfarande förstöras efter formen genom dålig hantering. Inkonsekvent lindningsspänning sliter på ytan och grov palletering kan krossa eller förvränga en färdig rulle. Robotiska palleteringssystem för hantering av kabelrullar minska den risken genom att automatisera lyft och stapling med kontrollerade, repeterbara rörelser. Att para ihop rätt polymer med disciplinerad hantering är det som förvandlar ett materialbeslut till pålitlig produktion.